

Design HPDC: Un ghid practic pentru proiectarea matrițelor de turnare sub presiune de înaltă presiune
 2026.11.02
 Știri din industrie
Turnarea sub presiune de înaltă presiune are reputația de proces de formă aproape netă, ceea ce face să sune ca și cum cea mai mare parte a muncii reale se petrece în interiorul mașinii. În realitate, aproape fiecare caracteristică de calitate a unei turnări, de la modelul de umplere și porozitate până la planeitate și durata de viață a sculei, este blocată în etapa de proiectare. Designul HPDC este disciplina de a lua aceste decizii în mod deliberat: care ar trebui să fie geometria piesei, cum va călători metalul prin cavitate, unde va merge căldura și cum se va deschide, ejecta și supraviețui unealta pentru câteva sute de mii de cicluri.
Acest ghid prezintă modul în care abordăm această lucrare la Debang Mold, un constructor de matrițe de turnare și turnător de turnare OEM cu sediul în Ningbo, China, care derulează proiecte HPDC din 1991. Este scris pentru ingineri și cumpărători care doresc să înțeleagă cum arată un design bun de turnare sub presiune și de ce unele unelte funcționează în liniște ani de zile, în timp ce altele se luptă cu operatorii de la prima împușcare.
Ce acoperă acest ghid
- Cum se potrivesc designul piesei și designul matriței într-un singur proiect
- Secvența pas cu pas de la imprimarea pieselor până la eliberarea sculelor
- Reguli de geometrie pentru pereți, tiraj, nervuri și boșe
- Deciziile de intrare, depășire și aerisire
- Dispoziție de răcire și echilibru termic
- Cum alegerea aliajului remodelează unealta, nu doar piesa
- Greșeli de design care apar în aproape fiecare recenzie
Ce acoperă de fapt designul HPDC
Oamenii folosesc expresia design HPDC pentru a însemna două lucruri legate, dar diferite: designul turnării în sine și designul matriței care o produce. Ambele contează și niciunul nu poate fi terminat fără celălalt.
Proiectarea turnării, adesea numită proiectare a pieselor sau proiectare pentru producție, funcționează pe geometria de care are nevoie clientul. Aceasta înseamnă secțiuni de perete suficient de groase pentru a fi umplute, dar suficient de subțiri pentru a se răci, unghiuri de tragere care lasă piesa să se elibereze, fileuri care răspândesc stresul și caracteristici care pot fi prelucrate fără a deschide porozitatea subterană.
Designul matriței transformă acea geometrie în hardware: aspectul liniei de despărțire și al cavității, sistemul de deschidere și canal, strategia de preaplin și ventilație, circuite de răcire, aspectul ejectorului, glisiere și miezuri și toleranțele pe care trebuie să le respecte atelierul de scule. Este și un exercițiu economic. O unealtă cu două cavități, patru glisiere și un bloc de vid costă considerabil mai mult decât o unealtă cu o singură cavitate cu o simplă tragere dreaptă, iar prețul piesei trebuie să justifice această diferență pe durata de viață a programului.
În majoritatea proiectelor cele două se suprapun în mod constant. Schimbarea unui grad de pescaj în modelul piesei poate elimina o glisă de pe matriță. Adăugarea unui șef mic poate necesita un știft de ejector suplimentar. Acel dus și înapoi, făcut devreme și pe ecran, mai degrabă decât târziu și în oțel, este locul în care se află de fapt valoarea designului HPDC.
Secvența de proiectare, pas cu pas
Fiecare proiect are propriile sale particularități, dar secvența de bază este consecventă. În magazinul nostru, de obicei arată așa.
- Revizuirea funcțională a tipăririi piesei. Ce face componenta, ce suprafețe sunt critice, ce sarcini, cerințe de etanșare sau termice se aplică?
- Alegerea aliajului și a mașinii. Aliajul stabilește temperatura de turnare, fluiditatea și contracția; mașina setează forța de blocare, capacitatea de împușcare și dimensiunea platanului.
- Linie de despărțire și pescaj. Linia de despărțire este poziționată astfel încât piesa să rămână într-o jumătate, să fie evitate decupările și liniile martor vizibile să aterizeze undeva acceptabil.
- Grosimea peretelui și tranzițiile. Pereții uniformi și tranzițiile treptate sunt stabilite înainte de începerea oricărei lucrări de poartă.
- Aspectul porții și al alergătorului. Locația porții, zona porții și timpul de umplere țintă sunt calculate în funcție de volumul cavității și grosimea peretelui.
- Design de preaplin și ventilație. Aerul trebuie să iasă la fel de repede cu intrarea metalului, așa că împreună cu poarta sunt planificate revărsări, orificii de aerisire și, acolo unde este necesar, asistența la vid.
- Dispunerea circuitului de răcire. Canalele, deflectoarele și barbotoarele sunt plasate mai întâi pentru a scoate căldura din secțiunile groase.
- Evacuare, diapozitive și miezuri. Pozițiile ejectorului, direcțiile de alunecare și tragerile miezului sunt definite cu curenți care permit o eliberare curată.
- Simulare și revizuire a instrumentelor. Se verifică umplerea, solidificarea și comportamentul termic, apoi desenul sculei este eliberat pentru fabricație.
- Testare, eșantionare și iterare. Primele fotografii confirmă sau corectează ipotezele, iar înregistrarea de proiectare este actualizată pentru producție.
Pașii trei până la opt sunt cei în care majoritatea costului de producție este decis în liniște. Un instrument care este ușor de rulat este aproape întotdeauna un instrument care a fost specificat cu atenție în aceste etape.
Reguli de geometrie care decid dacă o unealtă funcționează bine
Unele reguli de proiectare sunt vechi, testate și merită urmate, cu excepția cazului în care există un motiv specific pentru a nu face acest lucru. Tabelul de mai jos rezumă liniile directoare pe care le ajungem cel mai adesea pentru turnarea din aluminiu și zinc pentru aplicații auto și industriale.
| Caracteristică | Ghid tipic | De ce contează |
|---|---|---|
| Perete minim, aluminiu | 1,2 până la 2,5 mm | Pereții mai subțiri se umplu rapid, dar îngheață devreme și se pot umple scurt |
| Perete minim, zinc | 0,6 până la 1,5 mm | Zincul curge mai departe la temperaturi mai scăzute, permițând detalii fine |
| Tranziția peretelui | Treptat, se micșorează de cel puțin trei ori mai mult decât schimbarea | Schimbările bruște creează puncte fierbinți, micșorează porozitatea și deformează |
| Tiraj, suprafețe exterioare | 1 până la 2 grade minim | Reduce forța de ejectare, uzura și uzura matriței |
| Tiraj, găuri cu miez și nervuri adânci | 2 până la 5 grade | Metalul se micșorează pe miezuri, astfel încât caracteristicile mai profunde au nevoie de mai multă aspirație |
| Raza interioară a colțului | Cel puțin de 0,5 ori peretele alăturat | Îmbunătățește fluxul de metal și scade concentrația de stres |
| Grosimea coastelor | 0,6 până la 0,8 ori peretele nominal | Previne urmele de scufundare pe suprafața opusă |
| Grosimea peretelui boss | De aproximativ 0,75 ori peretele principal | Secțiuni groase izolate se răcesc ultimul și trag porozitatea |
| Stoc de prelucrare | 0,3 până la 0,8 mm pe suprafață | Stocurile suplimentare costă timp de ciclu și pot expune golurile subterane |
Colțurile rotunjite contează mai mult decât se așteaptă mulți designeri. Colțurile interioare ascuțite cresc tensiunile în partea finită și capcane de căldură în matriță, în timp ce o rază de aproximativ jumătate din grosimea peretelui este de obicei suficientă pentru a le face pe ambele să se comporte.
Poartă, preaplin și aerisire
Sistemul de deschidere este partea din designul HPDC care primește cea mai mare atenție după ce apare un defect, tocmai de aceea merită corectat de prima dată. Scopul este simplu: umpleți cavitatea rapid și fără probleme, mențineți frontul metalic în mișcare într-o direcție și lăsați ultimul metal sosit să-și termine călătoria într-un preaplin, mai degrabă decât în interiorul unui perete structural.
În practică, aceasta înseamnă alegerea zonei porții în raport cu timpul de umplere și volumul cavității intenționate, urmărind o viteză a porții care atomizează metalul fără a exploda peretele cavității și direcționarea fluxului de la secțiuni groase în cele subțiri, mai degrabă decât invers. Acolo unde o piesă are mai multe noduri groase, sunt adesea necesare porți și debordări individuale, astfel încât fiecare nod să aibă propria sa alimentare cu metal și propria cale de evacuare a aerului.
Aerisirea merită aceeași atenție. Aerul prins într-o cavitate produce porozitate, vezicule și umplere incompletă, iar aerul care nu poate ieși prin orificii de ventilație este adesea îndepărtat cu asistarea de vid. O unealtă bine ventilată funcționează și la o presiune de injecție mai mică, ceea ce prelungește durata de viață a matriței. Pentru piesele cu cerințe stricte de soliditate internă, vidul combinat cu un aspect echilibrat de preaplin depășește de obicei o poartă mai groasă de la sine.
Echilibru termic și aspect de răcire
Răcirea este cea mai lentă parte a ciclului și una dintre cele mai puternice influențe asupra vieții matriței. Dacă unealta se răcește neuniform, o zonă a cavității rămâne fierbinte, piesa se deformează spre acea parte, iar operatorii compensează cu pulverizare suplimentară a matriței, care scoate echilibrul termic și mai mult din linie.
Un aspect bun de răcire începe cu piesa. Aportul de căldură urmează grosimea secțiunii, astfel încât nodurile cele mai groase au nevoie de cea mai mare răcire și au nevoie de ea cel mai aproape de cavitate. Canalele sunt plasate în mod normal la o distanță de suprafața cavității egală cu aproximativ două până la trei diametre ale canalelor și sunt paralele cu suprafața cavității, mai degrabă decât peste ea. Miezurile adânci și știfturile subțiri sunt răcite cu deflectoare sau barbote, iar diapozitivele sunt răcite separat, astfel încât să nu se prindă.
Aliaje de zinc aproximativ 390 °C
Aliaje de aluminiu aproximativ 600 °C
Aliaje de magneziu aproximativ 630 °C
Graficul de mai sus compară temperaturile tipice de turnare în cele trei familii de aliaje. Cu cât temperatura este mai mare, cu atât oțelul matriță absoarbe mai multă tensiune termică în fiecare ciclu, motiv pentru care sculele din zinc durează adesea mai mult decât sculele din aluminiu de complexitate similară.
Oboseala termică, mai degrabă decât uzura, este ceea ce, de obicei, pune capăt vieții unei matrițe. Fisurile încep la colțurile interioare ascuțite și la marginile canalelor de răcire, apoi cresc până când apar pe suprafața de turnare. Raze netede, spațierea sensibilă a canalelor și preîncălzirea constantă întârzie acel moment.
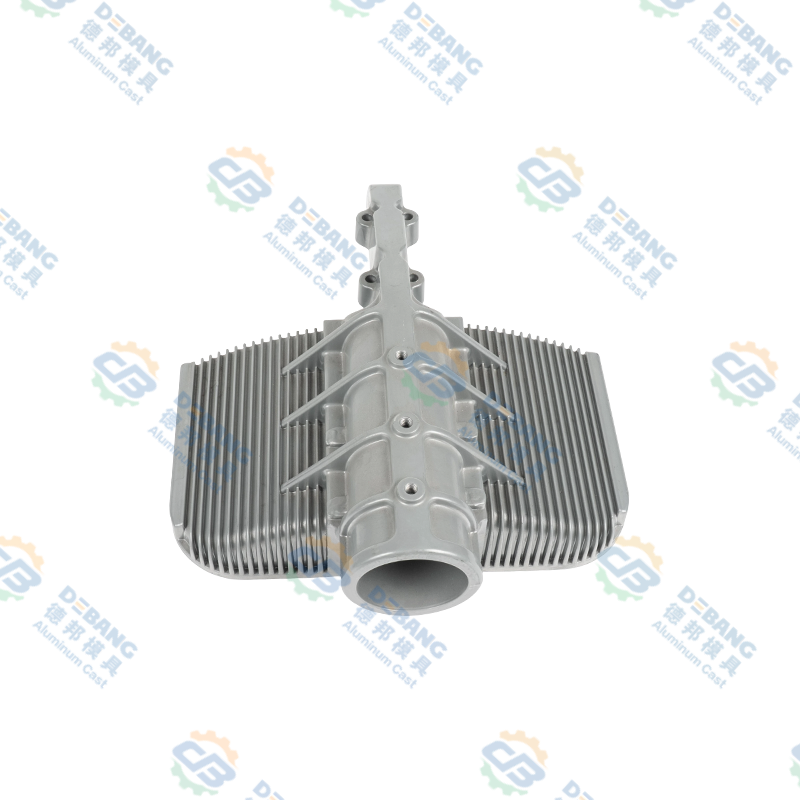
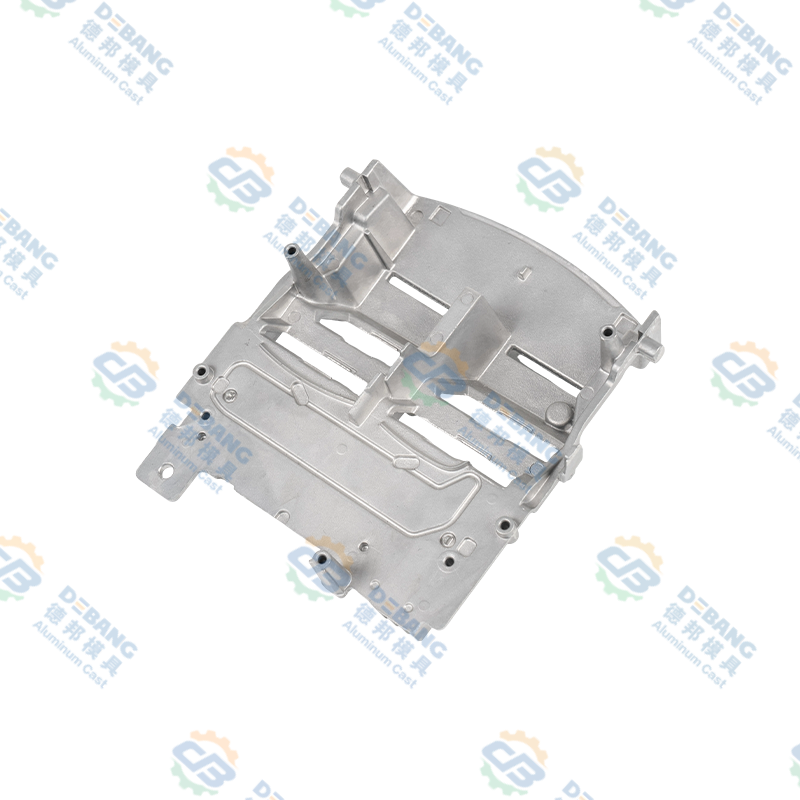 Radiator din aluminiu turnat sub presiune pentru iluminat auto Radiator de iluminat auto din aluminiu turnat sub presiune, cu aripioare de înaltă densitate, canale de ventilație și nervuri pentru managementul termic cu LED-uri și disiparea stabilă a căldurii. Vizualizare produs →
Cum Alloy Choice schimbă instrumentul
Aliajul este ales pentru piesă, dar schimbă și unealta. Aluminiul, zincul și magneziul se află în locuri foarte diferite când vine vorba de temperatură de turnare, fluiditate, capacitatea peretelui și uzura matriței, iar un design care funcționează frumos într-o familie poate fi neeconomic în alta.
| Familia de aliaje | Temperatura de turnare | Gama de perete | Implicațiile instrumentului |
|---|---|---|---|
| Aluminiu (ADC12, A380, A360) | 580 până la 620 °C | 1,2 până la 4 mm | Sarcină termică mare, oțel pentru scule H13, răcire robustă, rezistență bună la greutate |
| Zinc (Zamak 3, Zamak 5) | 385 până la 420 °C | 0,6 până la 3 mm | Durată de viață mai lungă a matriței, detalii excelente și pereți subțiri, potrivite pentru piese placate |
| Magneziu (AZ91D, AM60) | 600 până la 650 °C | 1,0 până la 3 mm | Protecție atentă la topitură și blocare, cea mai mică densitate, control strict al procesului |
Aluminiul este implicit pentru părțile structurale și termice, cum ar fi carcase, radiatoare, console și componente ale sistemului de transmisie, precum și ghid tehnic al componentelor turnate sub presiune din aluminiu merge mai adânc în locul în care familia are cele mai bune performanțe. Zincul este frecvent selectat pentru piese mici, precise sau decorative în care pereții subțiri și finisajul suprafeței contează mai mult decât greutatea. Magneziul este cea mai ușoară opțiune și este de obicei rezervat carcaselor sensibile la greutate, cu controale mai stricte în ceea ce privește manipularea topiturii și porțile.
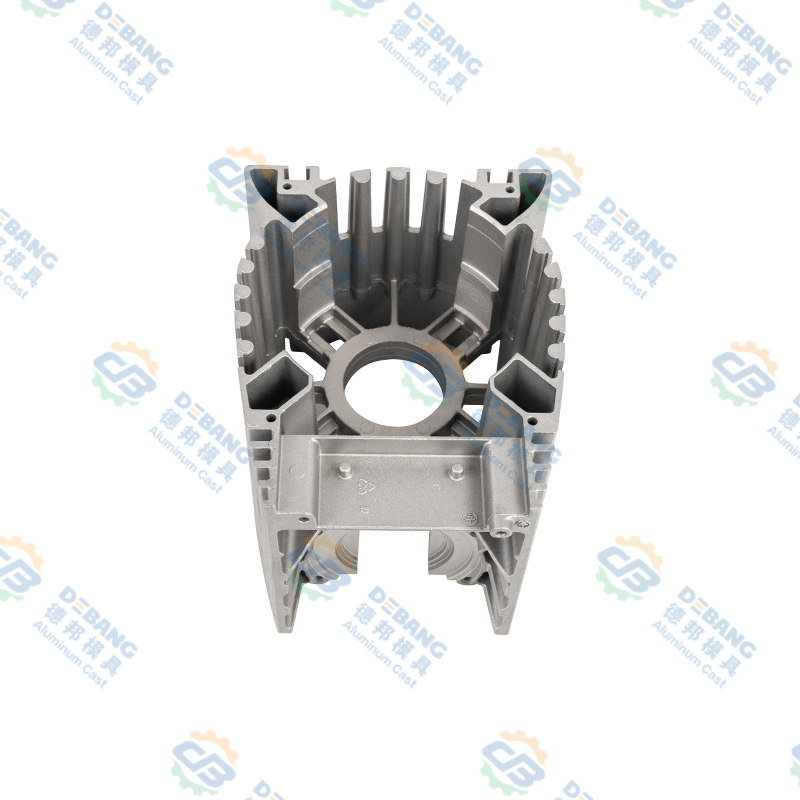 Carcasa motorului și controlerului din aluminiu turnat sub presiune Carcasă integrată a motorului sau controlerului din aluminiu turnat sub presiune, cu aripioare de disipare a căldurii, puncte de montare și rigiditate pentru protecția componentelor la vibrații. Vizualizare produs →
Ejectie, diapozitive și tragere de miez
Designul de ejectare este lipsit de farmec și decisiv. Știfturile ejectorului sunt plasate acolo unde turnarea este rigidă, în colțuri și de-a lungul nervurilor și sunt dimensionate astfel încât presiunea locală să rămână suficient de scăzută pentru a nu marca o suprafață cosmetică. Placa de evacuare este echilibrată astfel încât piesa să lase miezul drept, mai degrabă decât să se încline și să se tragă pe o parte.
Slide-urile și miezurile adaugă capacități și costuri în același timp. Fiecare diapozitiv are nevoie de propriul tiraj, de propria sa răcire și de propriile sale suprafețe de uzură, iar fiecare miez are nevoie de suficientă conicitate pentru ca turnarea în contracție să o elibereze curat. Glisierele hidraulice sunt utilizate acolo unde cursa este lungă sau unde glisiera trebuie să se miște independent de deschiderea matriței, în timp ce glisierele mecanice sunt mai ieftine și foarte fiabile acolo unde mișcarea este simplă.
Simulare și verificare înainte de tăierea oțelului
Simularea este acum o practică standard înainte ca oțelul să fie tăiat pe orice piesă cu pereți subțiri, complexă geometric sau legată de siguranță. Simularea de umplere arată dacă frontul metalic se rupe, dacă două fronturi se întâlnesc într-o sudură la rece și unde este probabil să fie prins aerul. Solidificarea și analiza termică dezvăluie punctele fierbinți și prezic unde va apărea porozitatea de contracție. Analiza warpage estimează cât de mult se va distorsiona piesa după ejectare și răcire.
Ieșirea nu este o predicție perfectă, dar este un filtru foarte util. Este mult mai ieftin să adăugați un preaplin sau să repoziționați o poartă într-o simulare decât să sudați și să prelucrați din nou o inserție de matriță. Atunci când simularea și experiența nu sunt de acord, avem tendința de a avea încredere în experiența privind poziția porții și simularea privind echilibrul termic, apoi le verificăm pe ambele la încercare.
Greșeli comune de proiectare HPDC pe care le căutăm mai întâi
După suficiente recenzii de design, aceleași probleme reapar. Acestea sunt cele pe care le verificăm înainte de orice.
- Secțiuni de perete neuniforme, în special un nod gros așezat lângă un perete subțire
- Fără tiraj pe nervuri adânci sau găuri cu miez sau tiraj aplicat în direcția greșită
- O poartă plasată pe o suprafață cosmetică vizibilă sau îndreptată direct către un perete subțire
- Răcire concepută numai pentru jumătatea capacului, lăsând jumătatea ejectorului să funcționeze fierbinte
- Colțuri interioare ascuțite atât în turnare, cât și în inserția matriței
- Toleranțe nerealiste ca turnare, în special planeitatea și coaxialitatea
- Stoc de prelucrare în exces care adaugă costuri și expune porozitatea
- Știfturi de evacuare plasați pe o față de etanșare sau pe o suprafață care va fi vopsită
- Designul sculei a fost finalizat fără un plan de încercare sau un traseu definit pentru revizuiri
Cum abordăm designul HPDC la Debang Mold
Construim scule de turnare sub presiune în Ningbo din 1991, iar metoda de lucru nu s-a schimbat prea mult în acel timp: înțelegeți funcția, proiectați unealta în jurul metalului și mențineți aceeași echipă responsabilă de la primul desen până la partea de producție.
Această continuitate contează deoarece proiectarea și producția se află într-o singură clădire. Proiectarea și fabricarea matrițelor, turnarea sub presiune, operațiunile secundare, prelucrarea de precizie, tratarea suprafeței și asamblarea finală se desfășoară ca un lanț mai degrabă decât ca furnizori separați, ceea ce scurtează bucla dintre o decizie de proiectare și consecințele acesteia. Al nostru controlul calitatii procesul rulează mai degrabă alături de proiectul instrumentului decât după acesta, cu rapoarte dimensionale asupra primelor mostre și înregistrări ale procesului păstrate pe toată durata programului.
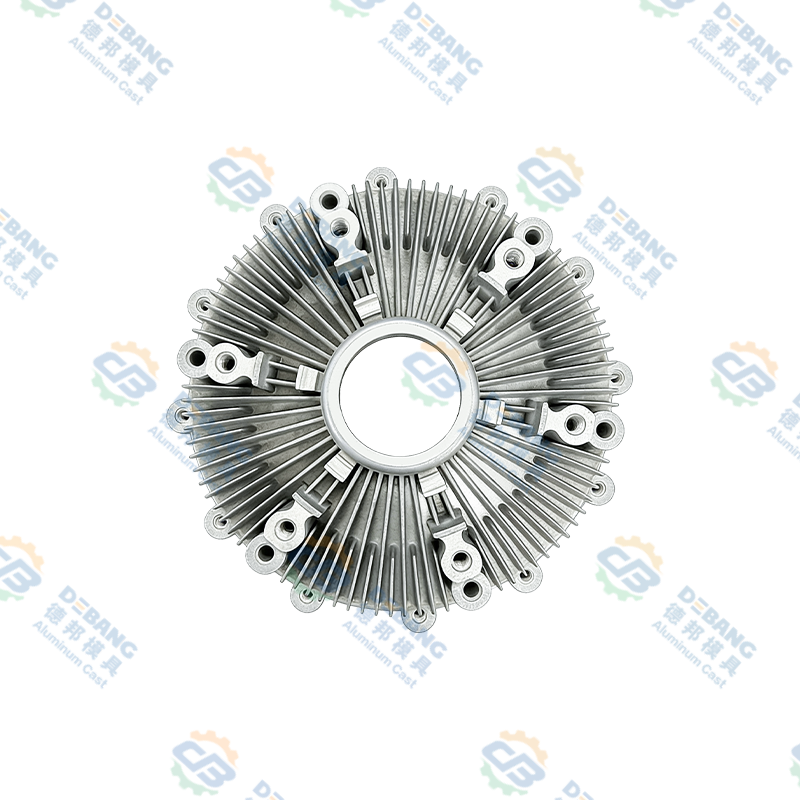
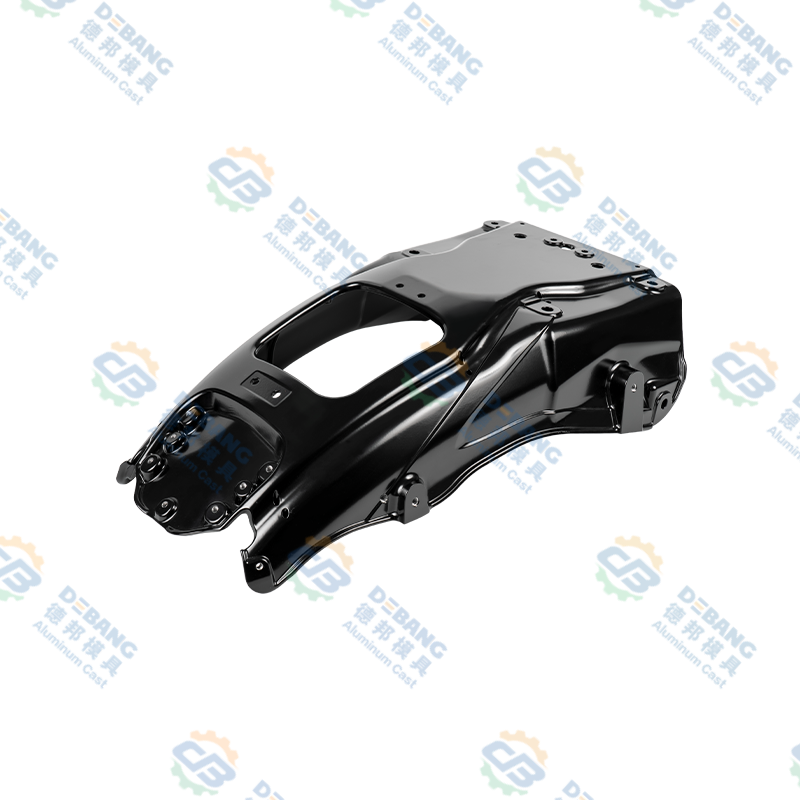
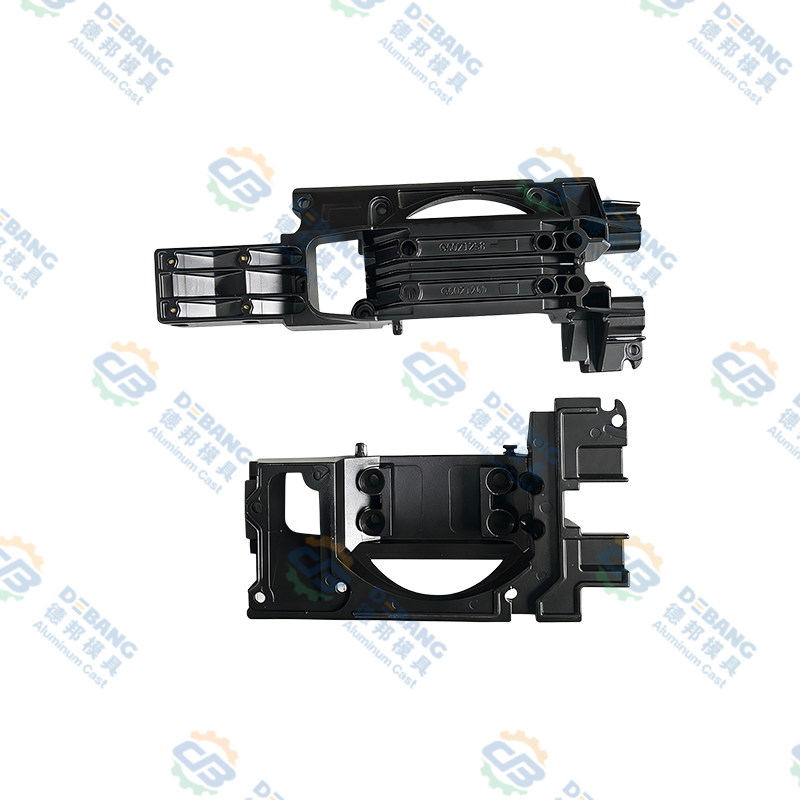
Piesele pe care le producem cel mai adesea urmează lanțul de aprovizionare auto: componente de iluminat și management termic, piese de sistem ștergător, piese de sistem de răcire, componente de ambreiaj și feronerie pentru caroserie, din aluminiu, zinc și magneziu. Fiecare dintre aceste categorii aduce propriile obiceiuri de design. Un radiator de iluminat cu aripioare lungi și subțiri se comportă foarte diferit față de carcasa unui motor ștergător cu două orificii coaxiale pentru rulmenți, iar sculele trebuie să reflecte această diferență față de prima schiță.
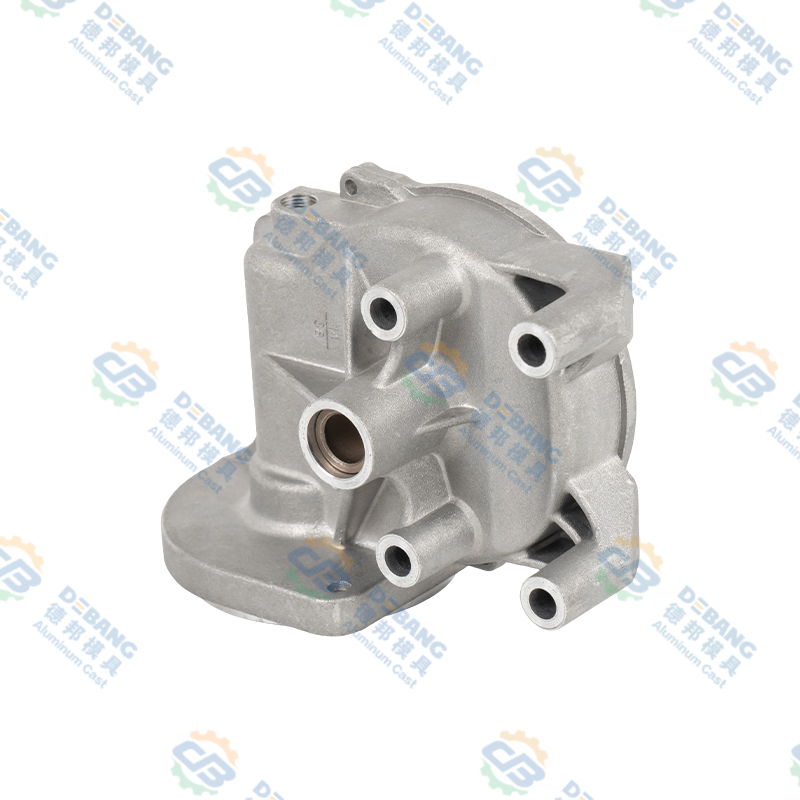 Carcasa motorului stergatorului auto din aluminiu turnat sub presiune Carcasă de precizie a motorului ștergătoarelor din aluminiu turnat sub presiune, cu pereți uniformi, toleranțe strânse, rezistență la coroziune și disipare a căldurii pentru sistemele de ștergător auto. Vizualizare produs →
Întrebări frecvente despre designul HPDC
Ce este designul HPDC?
Designul HPDC acoperă două lucruri conectate: designul turnării în sine, inclusiv pereții, tirajul, razele și toleranțele și designul matriței care o produce, inclusiv linia de despărțire, deschiderea, preaplinul, răcirea, ejectarea și glisiere. Cele două sunt dezvoltate împreună, deoarece majoritatea deciziilor legate de geometrie au o consecință directă a sculelor.
Care este grosimea minimă a peretelui pentru turnarea sub presiune de înaltă presiune?
Pentru aluminiu, minimele practice sunt de obicei în jur de 1,2 mm, majoritatea pieselor de producție fiind între 1,5 mm și 3 mm. Zincul poate deveni mai subțire, până la aproximativ 0,6 mm pe piesele mici, deoarece curge mai departe la o temperatură mai scăzută. Coborârea sub aceste intervale este posibilă, dar îngustează fereastra procesului și crește riscul de deșeuri.
De câtă tiraj are nevoie o piesă HPDC?
Unul până la două grade este normal pentru pereții exteriori. Găurile cu miez, nervurile adânci și orice caracteristică pe care turnarea se micșorează necesită mai mult, de obicei două până la cinci grade, în funcție de cerințele de adâncime și de finisare a suprafeței.
Cât durează designul matriței?
Pentru o piesă auto simplă cu o singură cavitate, faza de proiectare durează de obicei două până la patru săptămâni, inclusiv runde de simulare și de evaluare a clienților. Uneltele complexe cu mai multe diapozitive cu etanșare strânsă sau cerințe optice durează mai mult, parțial pentru că sunt necesare mai multe iterații de simulare înainte de lansarea desenului.
Piesele turnate sub presiune pot fi tratate termic?
Piesele turnate sub presiune din aluminiu nu sunt, în general, tratate cu soluție la temperatură ridicată, deoarece gazul prins se extinde și formează vezicule pe suprafață. Tratamentele de reducere a tensiunilor la temperaturi mai scăzute și de stabilizare sunt frecvente, iar turnarea asistată cu vid îmbunătățește soliditatea internă pe care tratamentul termic nu o poate repara ulterior.
Când merită simularea costul?
Simularea se plătește de la sine atunci când o piesă are pereți subțiri, are mai multe noduri groase, are cerințe stricte privind scurgerile sau oboseala sau când unealta este suficient de scumpă încât o a doua iterație ar răni. Pentru piese simple, cu pereți groși, cu tiraj generos, o revizuire atentă a designului poate fi suficientă.
Oferiți atât matrița, cât și piesele turnate?
Da. Proiectăm și construim unealta, executăm primele mostre și apoi furnizăm piese turnate de producție cu prelucrare secundară, tratare a suprafeței și asamblare după cum este necesar, astfel încât aceeași echipă să rămână responsabilă pentru componenta finită.
Designul HPDC este o disciplină de mici decizii luate devreme: un grad de tiraj aici, încă un preaplin acolo, o linie de răcire mutată cu zece milimetri mai aproape de cavitate. Niciunul dintre ei nu arată dramatic pe un desen, dar împreună decid dacă o unealtă funcționează liniștit la ritm de ani de zile sau își petrece viața în zona de întreținere. Dacă sunteți încă în stadiul în care imprimarea unei piese poate fi schimbată, acesta este cel mai bun moment pentru a aduce în conversație constructorul de instrumente și este conversația pe care o avem cel mai des cu clienții.
Ultimele știri
Aflați mai multe despre Știrile din industrie
-
28
Sep
 Aliaj de zinc Zamak 3: proprietăți, aplicații de turnare sub presiune și ghid de selecție pentru OEMAtunci când o piesă metalică necesită geometrie complexă, toleranțe strânse și un finisaj bun al suprafeței la un cost rezonabil, Zamak 3 este adesea materialul la care inginerii se adresează pr...
-
16
Nov
Turnarea sub presiune magneziu vs aluminiu: un ghid practic pentru echipele de proiectareÎntrebați zece ingineri ce separă magneziul de aluminiu și veți obține de obicei zece variante ale acelorași trei cuvinte: greutate, cost, coroziune. Toate trei contează, dar niciunul dintre ei ... -
14
Jul
Un ghid cuprinzător pentru piesele turnate sub presiune: procese, materiale și aplicațiiPiesele de turnare sub presiune sunt componente metalice produse prin forțarea metalului topit, de obicei aluminiu, zinc sau magneziu, într-o matriță de oțel reutilizabilă la presiune ridica... -
16
Jul
Ghid tehnic complet: Ce sunt componentele turnate sub presiune din aluminiu și prezentarea generală cuprinzătoare a proceselor de turnare sub presiune din aliaj de aluminiuCuprins Definiție directă Procesul de fabricație Ce sunt componentele ...
Indiferent dacă sunteți cumpărător sau partener de dezvoltare, ne angajăm să vă oferim o soluție de încredere.
LINK-URI PRODUSE
- Produse din aliaje de aluminiu
- Produse de turnare sub presiune din aliaj de zinc
- Produse de turnare sub presiune din aliaj de magneziu
Mobil
Serviciul Clienți
LINK-URI RAPIDE
PUNEȚI O CITATE
CONTACTATI-NE
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Drepturi de autor © Zhejiang Debang Intelligent Technology Co., Ltd. Toate drepturile rezervate.
 Producători de turnare sub presiune OEM/ODM