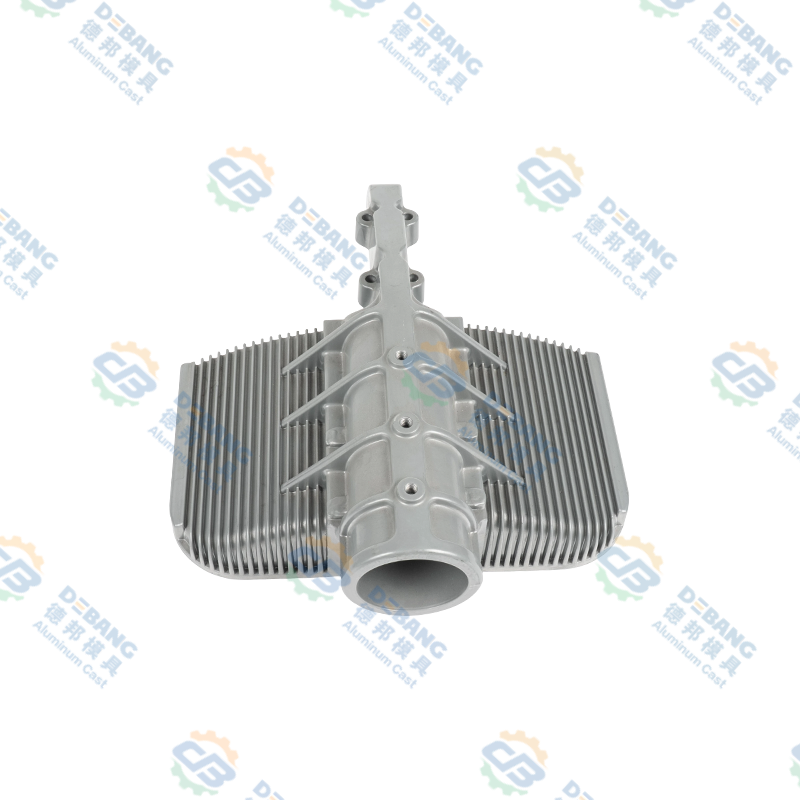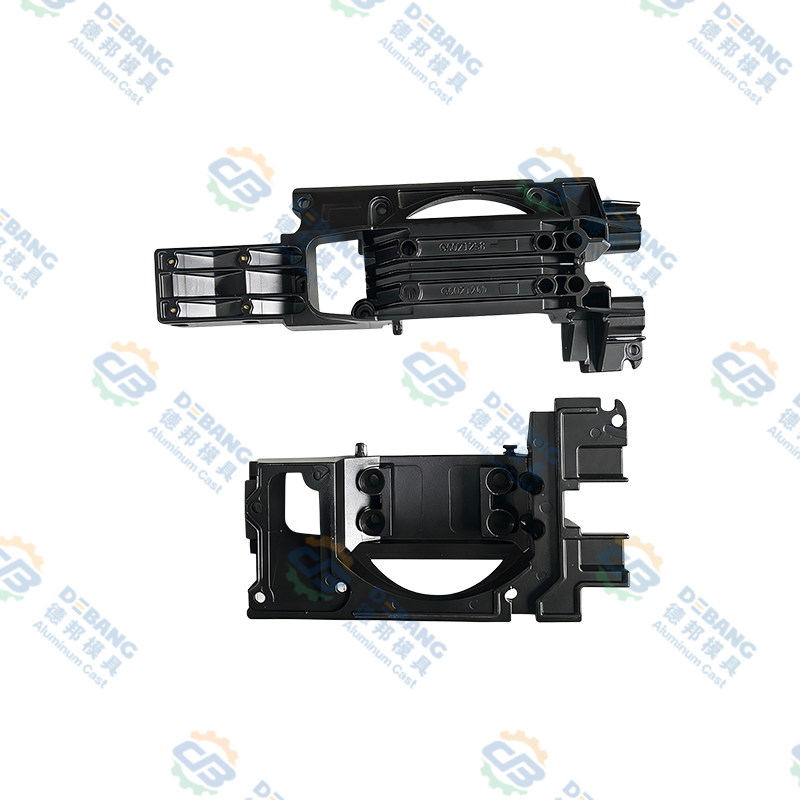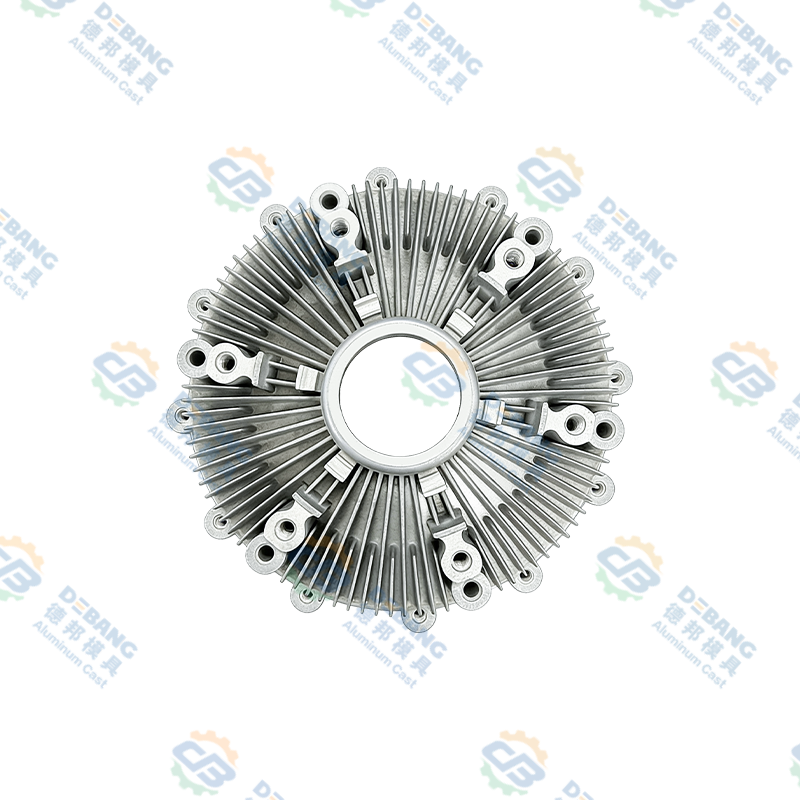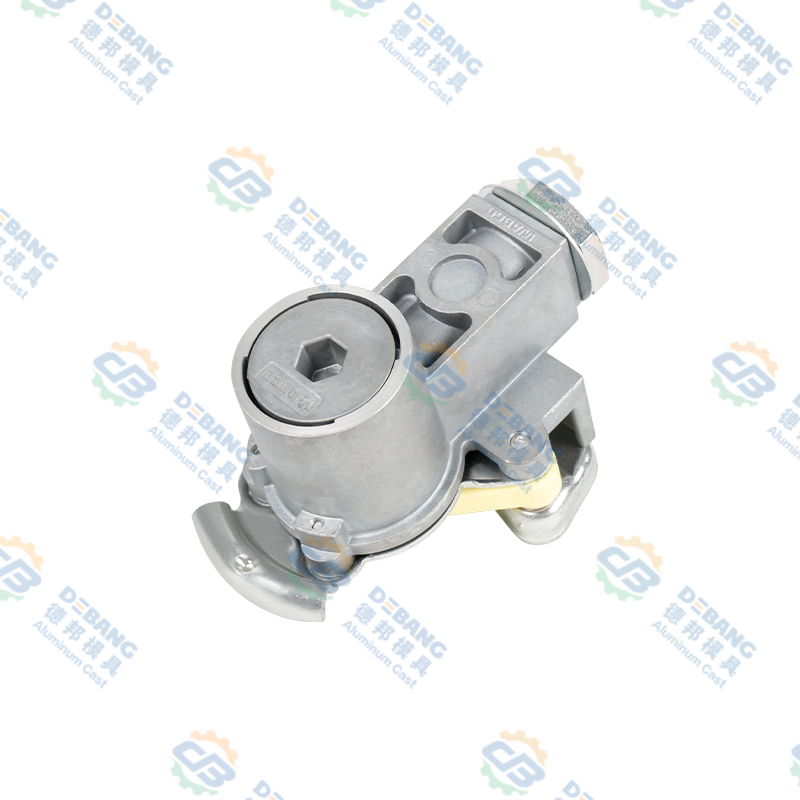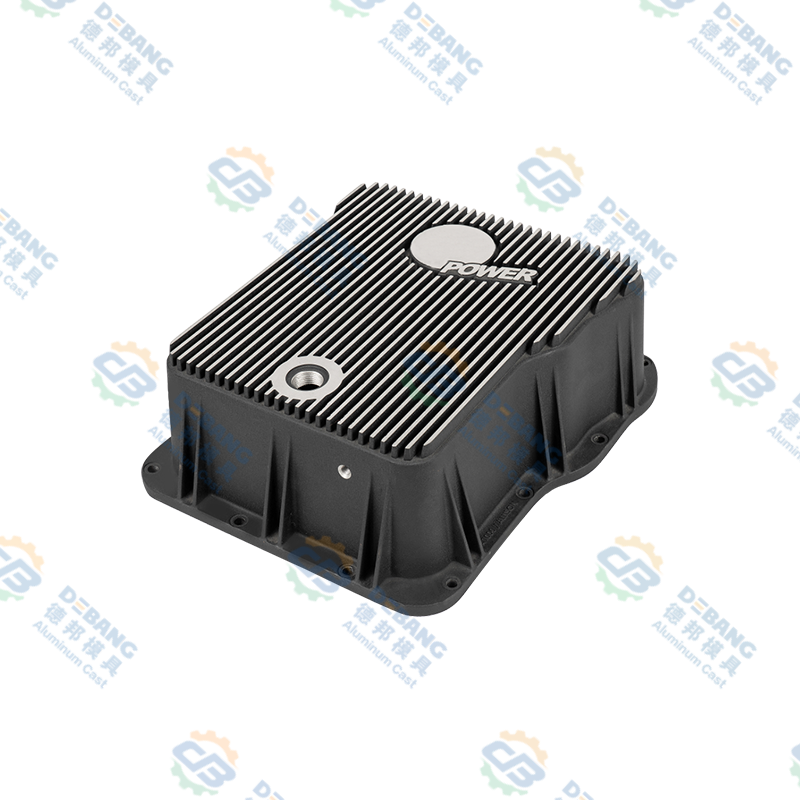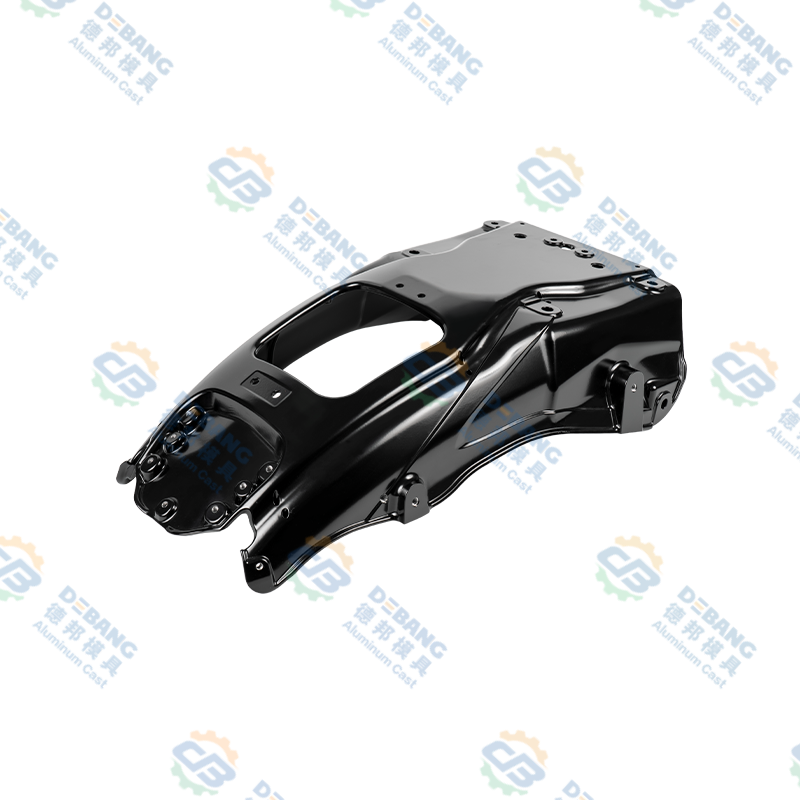


Componente de turnare sub presiune din aluminiu Definiție directă și prezentare generală
Componente turnate sub presiune din aluminiu reprezintă piese metalice proiectate cu precizie fabricate prin injectarea la presiune înaltă a aluminiului topit în matrițe din oțel călit, creând geometrii complexe cu toleranțe dimensionale strânse și finisaje superioare ale suprafeței în cicluri de producție unice .
Procesul de turnare sub presiune forțează aluminiul topit la presiuni care depășesc 1500 până la 3500 de lire sterline pe inch pătrat în cavități prelucrate de precizie, permițând producerea de componente cu precizie dimensională de plus sau minus 0,003 inci și finisare a suprafeței comparabilă cu piesele prelucrate fără operațiuni de finisare secundare. .
Selecția aliajului de aluminiu, inclusiv 380, 390, A356 și formulări brevetate specializate, permite proprietăți personalizate ale materialului, care se adresează cerințelor specifice ale aplicației, inclusiv performanța la temperaturi ridicate, rezistența la coroziune și optimizarea rezistenței mecanice. .
Fundamentele procesului de turnare sub presiune a aluminiului și procedurile de fabricație
Înțelegerea procedurilor de fabricație prin turnare sub presiune clarifică caracteristicile de capacitate și calitate.
Mașini de turnare sub presiune și componente ale sistemului de presiune
Mașinile de turnare sub presiune clasificate în categorii cu cameră fierbinte și cameră rece oferă avantaje operaționale distincte, sistemele cu camere fierbinți care mențin metalul topit la temperatură constantă permițând cicluri rapide de turnare succesive producând 400 până la 600 de componente pe oră, în timp ce mașinile cu cameră rece găzduiesc metale cu temperaturi de topire mai ridicate, permițând versatilitatea aliajului de aluminiu și calitate superioară a produsului. . Presiuni de injecție variind de la 1500 de lire pe inch pătrat pentru componentele mari până la 3500 de lire pe inch pătrat pentru piesele de precizie cu pereți subțiri forțează metalul topit în fiecare detaliu al cavității matriței.
Specificații pentru designul matriței și oțelul pentru scule
Formele din oțel de scule întărite cu precizie, fabricate cu toleranțe de plus sau minus 0,0005 inci, oferă geometria cavității care definește forma finală a componentei și caracteristicile dimensionale, cu așteptări pentru durata de viață a matriței de 100000 până la 500000 de piese turnate, în funcție de selecția materialului și proiectarea sistemului de răcire . Matrite cu mai multe cavitati care produc 4 pana la 8 componente pe ciclu reduc dramatic costul de fabricatie pe unitate.
Proiectarea sistemului de porți și de alimentare
Sistemele sofisticate de blocare care direcționează fluxul de aluminiu topit în cavitățile matriței la viteze controlate cu precizie previn turbulențele reducând captarea aerului și permit umplerea consistentă cu metal, eliminând golurile și defectele de porozitate . Sistemele de alimentare furnizează flux continuu de metal compensând contracția de solidificare.
Proceduri de solidificare și răcire
Ratele de răcire controlate variind de obicei între 50 și 200 de grade Celsius pe secundă permit atingerea caracteristicilor microstructurii dorite, inclusiv dimensiunea granulelor și distribuția fazelor, optimizarea proprietăților mecanice . Pereții cavităților răciți cu apă permit o extracție termică rapidă.
Ce sunt componentele din aluminiu turnat sub presiune și definiția după aplicație
Înțelegerea componentă din aluminiu turnat sub presiune aplicațiile clarifică importanța producției și domeniul de aplicare a capacității.
Blocurile motoare, chiulasele, carcasele transmisiei și galeriile de admisie reprezintă 20 până la 30% din greutatea vehiculului modern.
- Reducerea consumului de combustibil cu 5 până la 10%.
- Capacitate de aliaj de înaltă temperatură
- Canale de răcire integrate
Componentele trenului de aterizare, fitingurile structurale și hardware-ul sistemului de combustibil necesită standarde pentru zero defecte.
- Cerințe de calitate aerospațială
- Trasabilitate completă
- Performanță de aliaj specializat
Serverele de computer, echipamentele de telecomunicații și dulapurile industriale de control beneficiază de managementul termic.
- Crearea geometriei complexe
- Integrarea disipării căldurii
- Capacitate de ecranare EMI
Carcasele pompelor, corpurile supapelor și componentele compresorului oferă performanțe fiabile.
- Capacitate de mediu dure
- Eficacitatea costurilor
- pasaje integrate
Uneltele electrice, echipamentele de grădină și aparatele portabile demonstrează versatilitate.
- Finisaj estetic al suprafeței
- Construcție ușoară
- Flexibilitatea designului
Carcasele echipamentelor și hardware-ul de rețea prezintă capacități de precizie.
- Dimensionare de precizie
- Integrarea componentelor
- Performanță de fiabilitate
Aliaje de aluminiu pentru selecția și specificațiile de turnare sub presiune
Selectarea aliajului are un impact fundamental asupra proprietăților componentelor și adecvarea aplicației.
| Denumirea aliajului | Siliciu primar % | Rezistența la tracțiune ksi | alungire % | Aplicații primare |
|---|---|---|---|---|
| Aliaj 380 | 8,5 până la 11,5 | 47 până la 49 | 3 la 5 | Grup de propulsie auto |
| 390 aliaj | 17 până la 19 | 53 până la 56 | 1 la 2 | Motor blocheaza pompele |
| Aliaj A356 | 7,0 nominal | 33 până la 55 | 3 la 6 | Autovehicule aerospațiale |
Alegere industrială standard
8,5 până la 11,5% siliciu oferă o capacitate excelentă de turnare, permițând modele complexe de pereți subțiri, cu rezistență superioară la coroziune, ceea ce îl face alegerea optimă pentru componentele sistemului de propulsie auto.
Opțiune de înaltă performanță
17 până la 19% siliciu oferă o duritate superioară și rezistență la uzură în comparație cu 380, cu caracteristici de rezistență ridicate potrivite pentru aplicații cu stres ridicat.
Grad Premium
7% siliciu permite tratamentul termic prin întărire prin precipitare, crescând rezistența cu 30 până la 50%, oferind proprietăți excepționale pentru aplicațiile aerospațiale.
Avantajele procesului de turnare sub presiune și beneficii competitive
Provocări and Limitations in Aluminum Die Casting Processes
Captarea gazului și formarea porozității de contracție în timpul solidificării creează goluri în piese turnate. Turnarea sub presiune înaltă reduce dar nu elimină problemele de porozitate.
Precizie hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Limitările de grosime a peretelui, cerințele pentru unghiul de tiraj și restricțiile pe liniile de despărțire limitează libertatea de proiectare în comparație cu prelucrarea.
Multe aplicații necesită tăierea marginilor, tratament termic și finisare de precizie, adăugând 10 până la 30% la costul total.
Controlul calității and Testing Procedures for Die Cast Components
Inspecție dimensională
Mașinile de măsurare coordonate și sistemele automate de inspecție optică verifică conformitatea dimensională, cu planurile de eșantionare inspectând 0,5 până la 5% din cantitățile de producție.
Detectarea porozității
Examenul radiografic cu raze X detectează porozitatea internă și formarea de goluri, cu analiză automată care cuantifică dimensiunea și localizarea defectului.
Testare mecanică
Epruvetele de încercare la tracțiune verifică rezistența la tracțiune, rezistența la curgere și conformitatea alungirii cu cerințele specificațiilor.
Calitatea suprafeței
Inspecția vizuală și profilometria optică verifică netezimea finisajului suprafeței și identifică defectele, inclusiv semnele de contracție și punerea la rece.
Documentare
O documentație cuprinzătoare care înregistrează identificarea matriței, parametrii de producție și rezultatele inspecției creează o trasabilitate completă a produsului.
Conformitate
Sistemele electronice de gestionare a datelor permit accesul eficient la înregistrări, satisfăcând cerințele reglementărilor și ale clienților.
Economie de turnare sub presiune a aluminiului și analiza costurilor
Turnarea sub presiune devine viabilă din punct de vedere economic la volume de 50.000 până la 100.000 de unități, în funcție de complexitatea componentelor. Sub acest prag, prelucrarea sau alte procese se pot dovedi mai economice.
Ghid de proiectare and Best Practices for Die Casting
Uniformitatea grosimii peretelui
Mențineți o grosime uniformă a peretelui de 0,100 până la 0,150 inchi pentru a preveni contracția excesivă și punctele fierbinți. Utilizați raze generoase de minim 0,050 inchi pentru tranziții.
Cerințe pentru unghiul de proiectare
Aplicați unghiuri de tiraj de minim 1 până la 2 grade, permițând scoaterea ușoară a componentelor din matrițe fără marcare sau deteriorare.
Coaste și șefi
Utilizați nervurile strategice și plasarea bossului pentru a crește rigiditatea și rezistența fără creștere proporțională a greutății. Grosimea nervurilor trebuie să fie de 50 până la 70% din grosimea nominală a peretelui.
Minimizare undercut
Minimizați decupările și geometria complexă care necesită miezuri mobile, ceea ce mărește semnificativ complexitatea și costul matriței.
Strategia de toleranță
Specificați toleranțe realiste care corespund capacității de turnare sub presiune, de obicei ±0,003 inchi pentru caracteristici și ±0,001 per inch de dimensiune.
Plasarea liniei de despărțire
Poziționați liniile de despărțire pe suprafețe necritice pentru a minimiza impactul estetic și pentru a simplifica proiectarea matriței.
Tehnologie avansată de turnare sub presiune și inovații de proces
Turnare prin presare și metal semisolid
Aplicarea unor presiuni ridicate în timpul solidificării creează piese turnate ultra dense, fără defecte, cu proprietăți mecanice apropiate de componentele forjate.
Turnare sub presiune asistată cu vid
Extracția cu vid în timpul umplerii matriței previne captarea gazului, reducând porozitatea cu 75 până la 90%, permițând turnarea etanșă la presiune.
Control termic al turnării sub presiune
Sistemele avansate de răcire permit controlul precis al ciclului termic, optimizând microstructura și proprietățile pentru structurile cu granule mai fine.
Simulare de proces și IA
Software-ul avansat de simulare și inteligența artificială optimizează parametrii, obținând o calitate superioară, îmbunătățind continuu performanța.
Integrarea Industriei 4.0
Sistemele conectate care colectează date de producție în timp real permit întreținerea predictivă și monitorizarea de la distanță.
Întrebări frecvente despre componentele de turnare sub presiune din aluminiu
Turnarea sub presiune a aluminiului devine competitivă din punct de vedere economic cu prelucrarea la volume de producție care depășesc 50000 până la 100000 de unități, în funcție de complexitatea componentelor , cu calculul pragului de rentabilitate care compară costul matriței cu economiile pe unitate care determină volumul minim viabil.
Aliajele de aluminiu specializate, inclusiv variantele 390 și A356 modificate, mențin proprietăți acceptabile la temperaturi de până la 300 până la 350 de grade Celsius , deși serviciul extins la temperaturi înalte necesită o selecție atentă a materialului și un potențial tratament termic secundar.
Operațiunile secundare obișnuite includ tăierea marginilor liniei de despărțire, îndepărtarea urmelor de spruce, găurirea și filetarea de precizie pentru a crea găuri filetate și ocazional alezarea și prelucrarea de finisare pentru dimensiuni critice unde toleranța de turnare sub presiune se dovedește insuficientă.
Radiografia cu raze X asigură detectarea definitivă a defectelor interne, inclusiv identificarea porozității, în timp ce testarea cu ultrasunete oferă o screening rapidă a defectelor pentru producție de volum mare care necesită cicluri de inspecție mai rapide.
Suprafețele turnate sub presiune pot primi anodizare pentru protecție împotriva coroziunii și variații de culoare, acoperire cu pulbere pentru finisaje colorate durabile, placare inclusiv nichel și crom , sau lustruire pentru un aspect metalic strălucitor.
Aliajele de aluminiu de calitate alimentară specializate și procedurile de turnare cu documentație riguroasă de curățare și trasabilitate permit producerea de componente aprobate pentru contactul cu alimentele îndeplinirea cerințelor de reglementare, inclusiv conformitatea cu FDA.
Grosimea uniformă a peretelui, razele generoase pentru tranziții, plasarea strategică a nervurilor pentru rigiditate și poziționarea atentă a liniei de despărțire reduc la minimum defectele și să îmbunătățească substanțial randamentul producției.
Piesele turnate sub presiune din aluminiu neprotejate se corodează ușor în medii cu apă sărată, necesitând acoperiri de protecție, inclusiv anodizare, vopsea poliuretanică sau sisteme epoxidice specializate oferind o protecție fiabilă pe termen lung.
Precizie die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , cu proiectare atentă și analiză de stivuire a toleranței care asigură repetabilitatea fiabilă a asamblarii.
Timpul complet de livrare se întinde de obicei între 8 și 12 săptămâni, incluzând proiectarea și construcția matriței, testarea și validarea sculelor și livrarea inițială a mostrelor de producție , cu sculele accelerate care adaugă programul de reducere a primelor de cost cu 20 până la 40 la sută.