

Un ghid cuprinzător pentru piesele turnate sub presiune: procese, materiale și aplicații
 2026.07.14
 Știri din industrie
Piesele de turnare sub presiune sunt componente metalice produse prin forțarea metalului topit, de obicei aluminiu, zinc sau magneziu, într-o matriță de oțel reutilizabilă la presiune ridicată. Această metodă este utilizată în industria de automobile, electronice, echipamente industriale și produse de larg consum, deoarece produce piese precise, repetabile la volum mare și cost relativ scăzut pe unitate. Acest ghid prezintă modul în care sunt realizate piesele de turnare sub presiune, ce materiale și finisaje sunt disponibile, unde procesul se potrivește cel mai bine și cum să colaborați cu un furnizor pentru a obține rezultate consistente și de înaltă calitate.
Raspuns direct: Piesele de turnare sub presiune sunt cele mai potrivite pentru serii de producție de volum mediu până la mare, începând de obicei de la aproximativ 1000 de unități și ajungând la milioane, unde precizia dimensională, pereții subțiri și finisarea netedă a suprafeței contează mai mult decât rezistența mecanică brută. Dacă proiectul dvs. are nevoie de mai puțin de câteva sute de unități, prelucrarea CNC sau turnarea cu nisip este de obicei mai rentabilă. Dacă proiectul dumneavoastră are nevoie de volum mare, toleranțe strânse și geometrie complexă într-o singură fotografie, piesele de turnare sub presiune sunt aproape întotdeauna alegerea potrivită.
Ce sunt piesele de turnare sub presiune
Piesele de turnare sub presiune sunt componente metalice fabricate prin procesul de turnare sub presiune, în care metalul topit este injectat într-o matriță de oțel prelucrată cu precizie, cunoscută sub numele de matriță, sub presiune semnificativă. Metalul umple cavitatea matriței într-o fracțiune de secundă, se răcește rapid și se solidifică în forma finală a piesei. Odată ce metalul s-a solidificat, matrița se deschide și piesa finită este ejectată, pregătită pentru o finisare secundară minimă.
Acest proces este fundamental diferit de turnarea în nisip sau turnarea prin investiție, deoarece matrița este reutilizabilă, adesea pentru zeci de mii de cicluri, ceea ce face ca piesele de turnare sub presiune să fie economice pentru producția de volum mare. O singură matriță poate produce oriunde de la 50000 la peste 1 milion de piese înainte de a necesita o întreținere sau o înlocuire semnificativă, în funcție de aliajul utilizat și de complexitatea piesei.
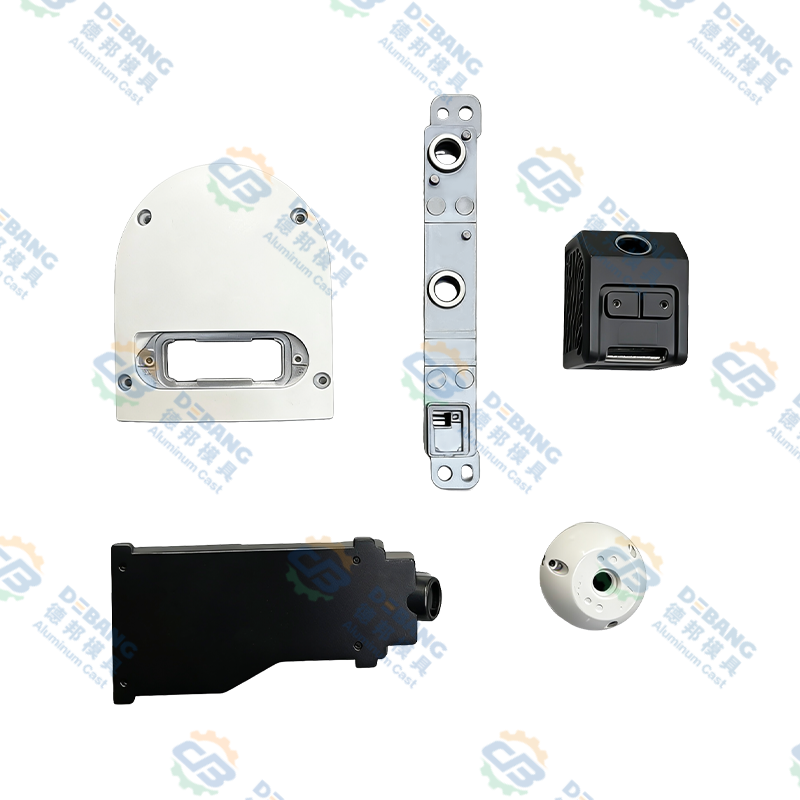
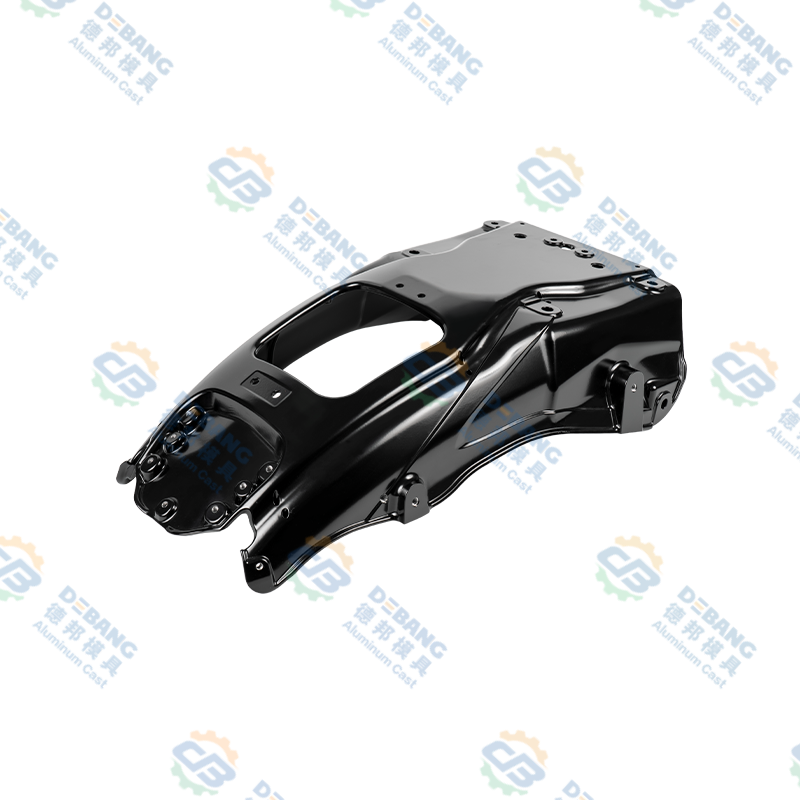
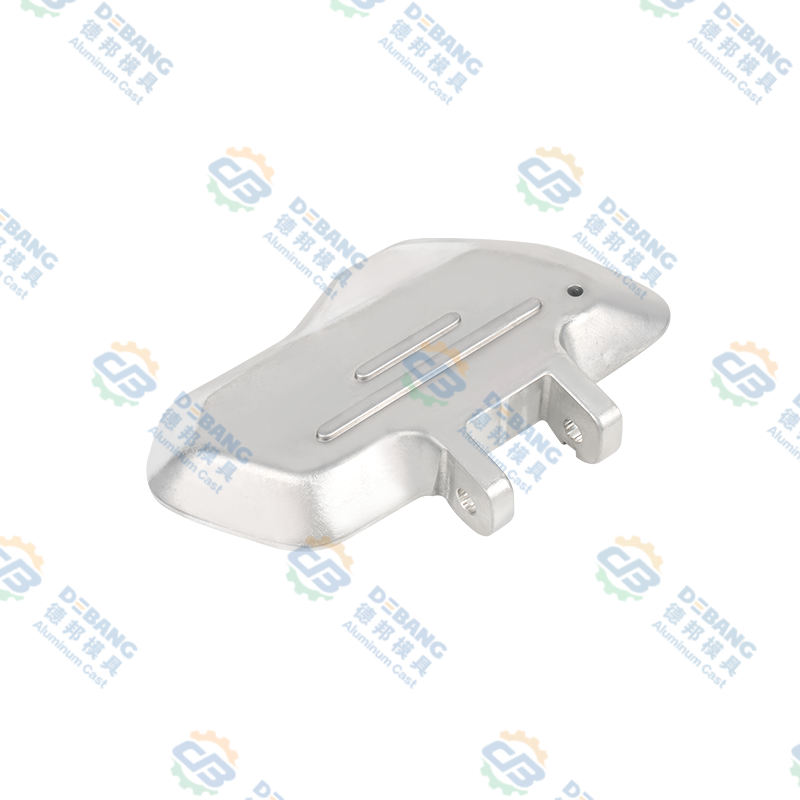
Termenul de piese de turnare sub presiune acoperă o gamă foarte largă de produse fizice, de la un mic conector din zinc care cântărește câteva grame până la o carcasă mare de transmisie din aluminiu care cântărește câteva kilograme. Ceea ce le unește este mai degrabă metoda de fabricație decât utilizarea finală, motiv pentru care același proces de bază servește industrii la fel de diferite precum ingineria auto, electronicele de larg consum și hardware-ul de uz casnic. Înțelegerea acestei fundații comune ajută cumpărătorii și inginerii să ia decizii mai bune atunci când evaluează dacă turnarea sub presiune este potrivită pentru o piesă nouă.
De asemenea, este de remarcat faptul că piesele de turnare sub presiune au aproape întotdeauna formă netă sau aproape netă, ceea ce înseamnă că piesa iese din matriță foarte aproape de dimensiunile sale finale. Acest lucru este în contrast cu procesele precum forjarea sau prelucrarea extinsă, în care o cantitate mare de material suplimentar este îndepărtată pentru a ajunge la forma finală. Forma aproape netă a pieselor turnate sub presiune este unul dintre cele mai mari motive pentru care procesul este atât de eficient în materie de material la scară.
Precizie dimensională
Toleranțele tipice variază de la plus sau minus 0,05 mm până la 0,15 mm, în funcție de dimensiunea piesei și aliaj, mult mai strâns decât turnarea cu nisip.
Grosimea peretelui
Piesele de turnare sub presiune ating în mod obișnuit grosimi ale peretelui între 0,5 mm și 5 mm, permițând proiecte ușoare, dar solide din punct de vedere structural.
Viteza ciclului
Mașinile de turnare sub presiune de înaltă presiune pot produce oriunde de la 200 la peste 1000 de cadre pe oră, în funcție de dimensiunea piesei.
Finisaj de suprafață
Piesele ies din matriță cu o suprafață netedă ca cea turnată, necesitând adesea puțină sau deloc prelucrare suplimentară înainte de utilizare.
Procesul de turnare sub presiune explicat
Există trei metode principale de turnare sub presiune utilizate pentru a produce piese de turnare sub presiune astăzi: turnare sub presiune înaltă, turnare sub presiune joasă și turnare sub presiune gravitațională. Turnarea sub presiune de înaltă presiune reprezintă marea majoritate a pieselor produse la nivel mondial, deoarece oferă cei mai rapidi timpi de ciclu și cele mai strânse toleranțe. Turnarea sub presiune joasă este adesea selectată pentru roțile auto mai mari și piesele structurale unde umplerea mai lentă și mai controlată reduce porozitatea. Turnarea sub presiune gravitațională, uneori numită turnare permanentă cu matriță, se bazează doar pe gravitație, mai degrabă decât pe presiunea externă, și este de obicei folosită pentru forme mai simple în serii de producție mai mici. Procesul general de turnare sub presiune înaltă, varianta cea mai utilizată, urmează aceste etape.
1
Pregătirea matriței și prindere
Cele două jumătăți ale matriței de oțel sunt curățate, lubrifiate cu un agent de degajare și prinse împreună cu o forță de blocare care poate depăși 4000 de tone la mașinile mari, asigurând ca matrița să rămână etanșată împotriva presiunii metalului care intră. Stratul de lubrifiant ajută, de asemenea, piesa finită de turnare sub presiune să se separe curat de suprafața matriței în timpul ejectării, reducând riscul de rupere a suprafeței.
2
Topirea și injectarea metalelor
Metalul este topit într-un cuptor, de obicei între 380 de grade Celsius pentru zinc și 660 de grade Celsius pentru aluminiu, apoi injectat în cavitatea matriței la presiuni cuprinse între 1500 și peste 25000 psi, în funcție de mașină și aliaj. Metalul trece printr-un sistem de rulare și o poartă concepute pentru a umple cele mai subțiri și mai detaliate secțiuni ale piesei de turnare sub presiune înainte ca secțiunile mai groase să se solidifice.
3
Răcire și solidificare
Metalul topit se răcește și se solidifică în interiorul matriței într-o fracțiune de secundă până la câteva secunde, în funcție de grosimea peretelui și volumul părții, luând forma exactă a cavității, inclusiv detaliile fine ale suprafeței și nervurile interne. Canalele de răcire încorporate în matriță circulă apă sau ulei pentru a controla viteza de solidificare și pentru a reduce șansa de defecte interne de contracție.
4
Deschiderea matriței și evacuarea
Odată solidificat, matrița se deschide și știfturile ejectorului împing piesa finită de turnare sub presiune afară din cavitate, gata pentru ca următorul ciclu să înceapă aproape imediat. Sistemele de evacuare bine întreținute ajută la evitarea deformării secțiunilor cu pereți subțiri în această etapă, în special pe piesele cu cavități adânci.
5
Tunderea și finisarea
Excesul de material, cum ar fi blițul și sistemul de ghidaj metalic, este tăiat, iar piesa poate suferi operații secundare, cum ar fi sablare, prelucrare, placare sau vopsire cu pulbere în funcție de aplicație. Multe linii de producție automatizează această etapă de tăiere folosind o matriță de tăiere dedicată, permițând pieselor de turnare sub presiune să se deplaseze rapid de la mașina de turnare la ambalare.
Materiale comune utilizate în piesele de turnare sub presiune
Alegerea aliajului potrivit este una dintre cele mai importante decizii la proiectarea pieselor de turnare sub presiune, deoarece afectează rezistența, greutatea, rezistența la coroziune și costul total. Tabelul de mai jos compară cele mai utilizate patru materiale de turnare sub presiune.
| Material | Densitatea tipică | Proprietăți cheie | Utilizări comune |
|---|---|---|---|
| Aliaje de aluminiu, cum ar fi ADC12 și A380 | Aproximativ 2,7 g per cm cub | Ușoare, rezistență bună la coroziune, raport bun rezistență la greutate, conductivitate termică ridicată | Carcase auto, suporturi de motor, carcase electronice, radiatoare |
| Aliaje de zinc, cum ar fi Zamak 3 și Zamak 5 | Aproximativ 6,6 g per cm cub | Castabilitate excelentă, toleranțe foarte strânse, rezistență mare la impact, ușor de placat | Conectori, feronerie decorativă, angrenaje mici de precizie, corpuri sanitare |
| Aliaje de magneziu, cum ar fi AZ91D | Aproximativ 1,8 g per cm cub | Cel mai ușor metal structural turnat sub presiune, rezistență bună, prelucrabilitate excelentă | Suporturi interioare auto, carcase pentru laptop și camere, corpuri de scule electrice |
| Aliaje de cupru și alamă | Aproximativ 8,5 g per cm cub | Puternic, rezistent la uzură, conductivitate electrică bună, punct de topire mai mare | Conectori electrici, supape de instalatii sanitare, feronerie marine |
Piesele de turnare sub presiune din aluminiu reprezintă cea mai mare parte din producția globală de turnare sub presiune, deoarece echilibrează greutatea, rezistența și costul eficient în toate industriile. Piesele de turnare sub presiune din zinc sunt alese atunci când sunt necesare detalii foarte fine și toleranțe strânse la componentele mai mici, deoarece aliajele de zinc curg mai ușor în secțiuni subțiri decât aluminiul.
Piesele de turnare sub presiune din magneziu câștigă teren în industriile în care fiecare gram contează, deoarece magneziul este cu aproximativ 35% mai ușor decât aluminiul pentru o geometrie comparabilă a piesei. Acest lucru îl face o alegere comună pentru electronicele portabile, sculele electrice și anumite suporturi interioare auto. Aliajele pe bază de cupru, deși mai puțin frecvente decât aluminiul sau zincul, sunt selectate atunci când conductivitatea electrică sau rezistența la uzură sub sarcină este mai importantă decât reducerea la minimum a greutății, cum ar fi blocurile de borne electrice sau bucșele pentru sarcini grele.
Când compară opțiunile de materiale, inginerii cântăresc de obicei patru factori împreună, mai degrabă decât izolat: temperatura de funcționare cu care se va confrunta piesa, sarcina mecanică pe care trebuie să o suporte, metoda de finisare planificată după turnare și costul unitar țintă. O piesă de turnare sub presiune destinată unui compartiment motor trebuie să tolereze căldura susținută peste 120 de grade Celsius, ceea ce exclude de obicei aliajele de zinc de calitate inferioară și indică în schimb un aliaj de aluminiu rezistent la căldură. Un mâner de ușă decorativ, pe de altă parte, poate acorda prioritate unei suprafețe netede care acceptă bine cromarea, ceea ce favorizează zincul în detrimentul aluminiului.
Turnarea sub presiune vs alte metode de turnare a metalelor
Piese turnate sub presiune sunt adesea comparate cu turnarea cu nisip și turnarea cu investiții, deoarece toate cele trei procese modelează metalul topit într-o formă finală. Alegerea corectă depinde în mare măsură de volumul de producție, precizia necesară și dimensiunea pieselor. Tabelul de mai jos rezumă modul în care aceste trei metode diferă în funcție de factorii care contează cel mai mult pentru cumpărători.
| Factorul | Turnare sub presiune | Turnare cu nisip | Casting de investiții |
|---|---|---|---|
| Toleranță tipică | Plus sau minus 0,05 până la 0,15 mm | Plus sau minus 0,5 până la 1,5 mm | Plus sau minus 0,1 până la 0,3 mm |
| Cel mai potrivit volum | 1000 de unități și mai sus | 1 până la câteva sute de unități | 50 până la câteva mii de unități |
| Finisaj de suprafață | Forma netedă, aproape de plasă | Aspru, necesită prelucrare | Detaliu neted, fin |
| Costul sculelor | Mare în avans, scăzut pe unitate | Scăzut în avans, mai mare pe unitate | Moderat în avans și pe unitate |
| Materiale comune | Aluminiu, zinc, magneziu | Fier, oțel, bronz, aluminiu | Oțel, oțel inoxidabil, superaliaje |
Piesele de turnare sub presiune câștigă clar ori de câte ori ciclul de producție este mare, iar geometria beneficiază de pereți subțiri și consistenti. Turnarea cu nisip rămâne o potrivire mai bună pentru piese foarte mari sau prototipuri unice în care construirea unei matrițe de oțel nu ar fi economică. Turnarea prin investiție tinde să fie aleasă atunci când piesa necesită atât detalii fine, cât și un metal, cum ar fi oțelul inoxidabil, care nu este practic pentru turnarea sub presiune la presiune ridicată.
Opțiuni de finisare a suprafețelor pentru piese turnate sub presiune
Majoritatea pieselor de turnare sub presiune lasă matrița cu o suprafață utilizabilă deja, dar multe aplicații necesită o etapă suplimentară de finisare pentru a îmbunătăți aspectul, rezistența la coroziune sau performanța la uzură. Tabelul de mai jos prezintă metodele de finisare cel mai frecvent aplicate pieselor turnate sub presiune.
| Metoda de finisare | Scop | Aplicații tipice |
|---|---|---|
| Shot Blasting | Îndepărtează reziduurile de suprafață și creează o textură mată uniformă | Suporturi și carcase de uz general |
| Acoperire cu pulbere | Adaugă un strat colorat durabil, cu o bună rezistență la coroziune | Echipamente de exterior, carcase de aparate |
| Placare cu crom sau nichel | Îmbunătățește aspectul și adaugă un strat dur, rezistent la coroziune | Feronerie decorativă, corpuri sanitare |
| Anodizare, numai aluminiu | Formează un strat protector de oxid și permite vopsirea culorii | Electronice de larg consum, ornamente arhitecturale |
| Prelucrare CNC | Realizează toleranțe mai strânse pe anumite suprafețe de împerechere | Componente motor, ansambluri de precizie |
Selectarea finisajului potrivit pentru o piesă de turnare sub presiune nu este pur cosmetică. Acoperirea cu pulbere și anodizarea, de exemplu, adaugă un strat măsurabil de protecție împotriva coroziunii care poate prelungi durata de viață a unei componente exterioare cu câțiva ani în comparație cu o piesă nefinisată expusă aceluiași mediu.
Avantajele cheie ale pieselor turnate sub presiune
A
Viteză mare de producție
O singură mașină de turnare sub presiune poate produce sute de piese pe oră, făcând acest proces ideal pentru comenzi de zeci de mii sau milioane, mai ales în comparație cu ciclurile mult mai lente ale turnării cu nisip sau ale prelucrării CNC.
B
Geometrie complexă într-o singură lovitură
Nervurile, boturile, firele și pereții subțiri pot fi formați direct în matriță, reducând sau eliminând nevoia de asamblare secundară a mai multor componente, ceea ce scade atât numărul de piese, cât și munca de asamblare.
C
Repetabilitate dimensională excelentă
Deoarece aceeași matriță din oțel călit este refolosită pentru fiecare împușcătură, variația piesă la piesă rămâne extrem de redusă pe perioade lungi de producție, ceea ce este esențial pentru piesele care trebuie să se potrivească cu precizie într-un ansamblu mai mare.
D
Cost mai mic pe unitate la volum
Deși costul sculelor este mai mare în avans, costul pe piesă scade semnificativ pe măsură ce volumul crește, devenind adesea cea mai ieftină opțiune după câteva mii de unități și continuând să se îmbunătățească pe măsură ce volumul urcă la sute de mii.
E
Finisaj puternic al suprafeței
Piesele necesită de obicei puțină sau deloc lustruire înainte de vopsire, placare sau acoperire, ceea ce scurtează durata generală de producție și reduce costul forței de muncă asociat cu pregătirea secundară a suprafeței.
F
Eficiența materialului
Excesul de metal din canalele și puțurile de preaplin poate fi topit și reutilizat, menținând deșeurile de material relativ scăzute în comparație cu procesele subtractive, cum ar fi prelucrarea CNC, în care o mare parte din stocul inițial ajunge să fie așchii vechi.
Aplicații și industrii comune pentru piese de turnare sub presiune
Industria Auto
Blocuri motor, carcase de transmisie, suporturi și componente structurale, în care piesele de turnare sub presiune din aluminiu ajută la reducerea greutății vehiculului și la îmbunătățirea eficienței combustibilului. Mulți producători folosesc acum piese de turnare sub presiune din aluminiu la scară largă pentru a înlocui ceea ce odinioară erau ansambluri de zeci de piese din oțel ștanțate, reducând atât greutatea, cât și timpul de asamblare.
Electronice de larg consum
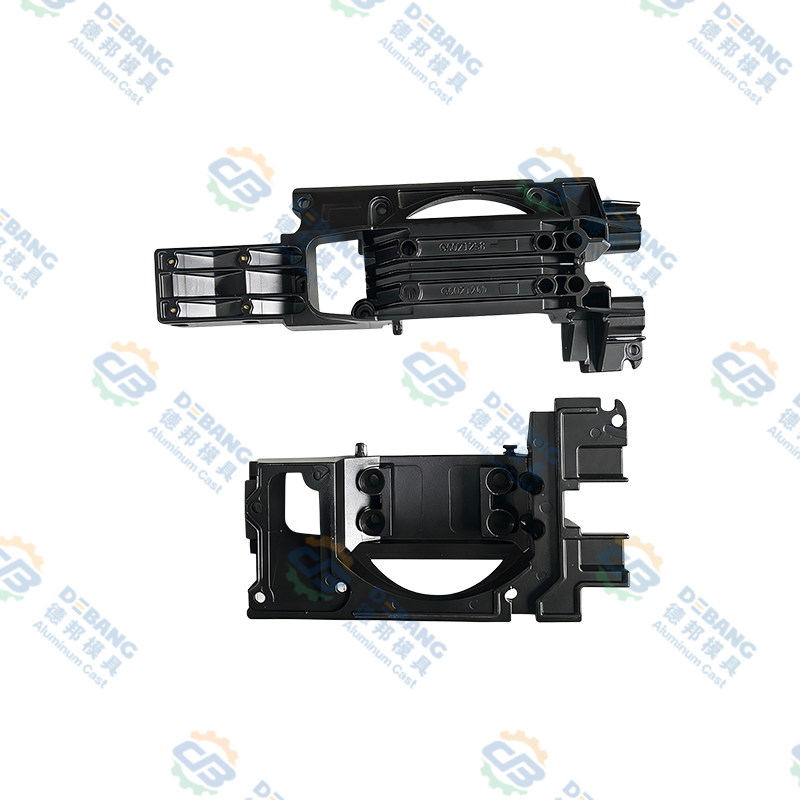
Cadrele laptopurilor, corpurile camerei și componentele smartphone-urilor se bazează pe piese turnate sub presiune din magneziu și aluminiu pentru o carcasă puternică, dar ușoară, care poate ajuta și la disiparea căldurii departe de circuitele interne sensibile.
Echipamente industriale
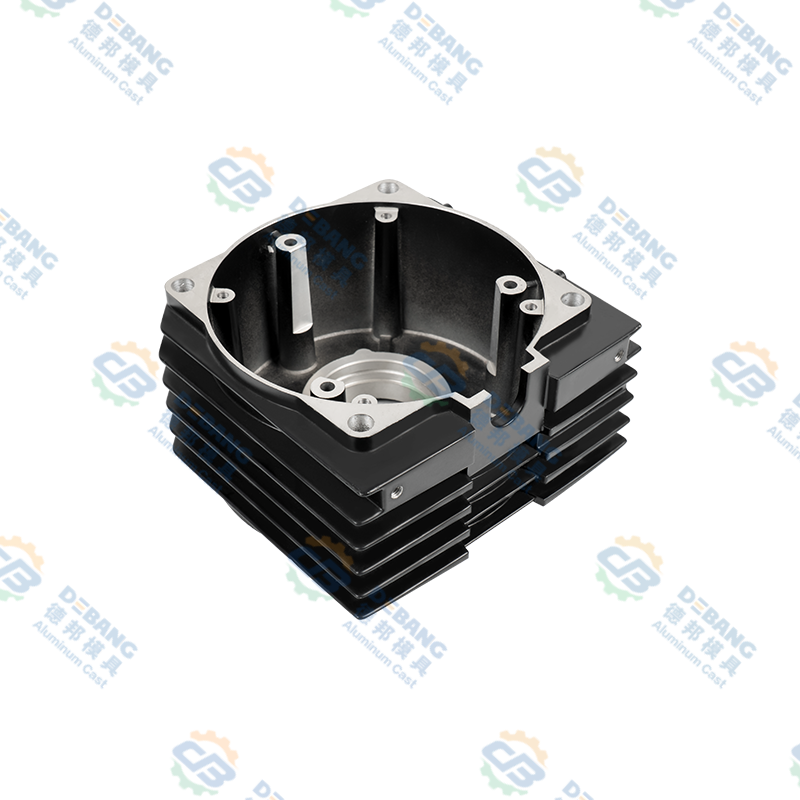
Carcasele pompelor, capacele cutiei de viteze și carcasele motorului folosesc piese turnate sub presiune, deoarece pot rezista la vibrații și la sarcini termice moderate, păstrând în același timp toleranțe strânse pentru alinierea arborelui și scaunele lagărelor.
Corpuri de iluminat
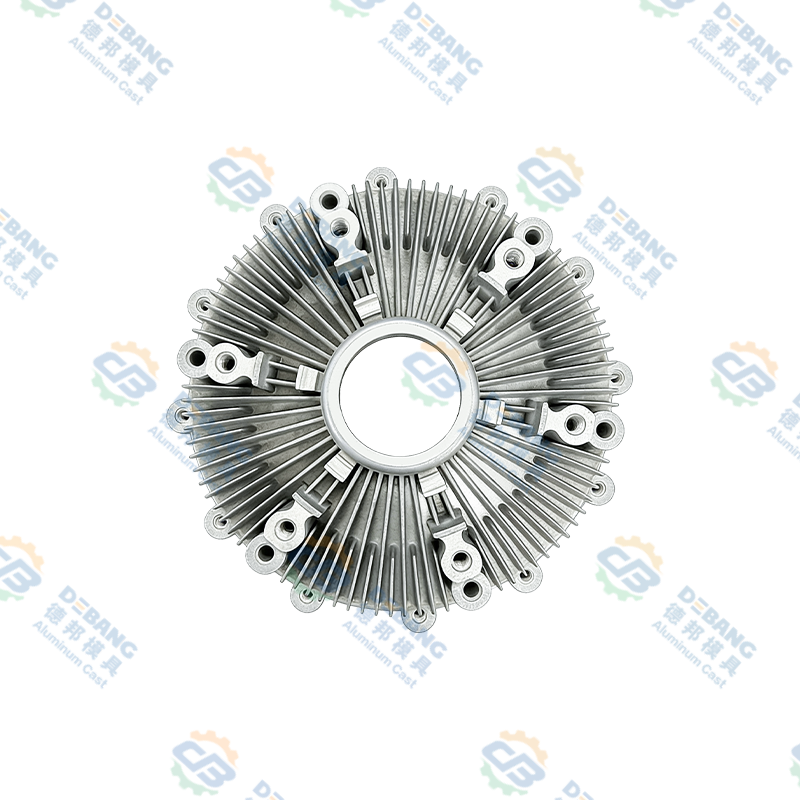
Radiatoarele de căldură cu LED-uri și carcasele de iluminat depind de conductibilitatea termică excelentă a pieselor turnate sub presiune din aluminiu pentru a gestiona disiparea căldurii, ceea ce prelungește în mod direct durata de viață a componentelor LED din interior.
Electrocasnice
Mânerele, consolele și părțile structurale interne din bucătărie și aparatele de uz casnic sunt produse frecvent prin turnare sub presiune de zinc, profitând de detaliile sale fine ale suprafeței și compatibilitatea cu placarea decorativă.
Hardware și încuietori
Mânerele ușilor, corpurile de blocare și fitingurile decorative folosesc piese de turnare sub presiune din zinc pentru detaliile fine și ușurința de placare cu finisaje crom sau nichel, oferind producătorilor o gamă largă de opțiuni de finisare dintr-un singur material de bază.
Controlul calității și defecte comune la piesele turnate sub presiune
Chiar și o matriță bine proiectată poate produce defecte dacă parametrii procesului nu sunt controlați corespunzător. Identificarea din timp a cauzei principale îi ajută pe producători să mențină rata de respingere a pieselor turnate sub presiune sub valorile de referință din industrie, care sunt vizate în mod obișnuit la sub 2% pentru liniile de producție mature. Majoritatea defectelor din piesele de turnare sub presiune provin din una dintre cele trei surse: temperatura incorectă a metalului, presiunea de injecție insuficientă sau excesivă sau un design al matriței care nu ține cont de modul în care metalul curge și se răcește efectiv în interiorul cavității.
| Defect | Cauza tipică | Soluție comună |
|---|---|---|
| Porozitate | Aer sau gaz prins în timpul injecției de mare viteză sau contracție în timpul răcirii | Optimizați designul porții, reduceți viteza de injecție în faza de umplere sau aplicați turnare sub presiune |
| Închidere la rece | Metalul topit se solidifică înainte de a umple complet cavitatea matriței, adesea din cauza temperaturii scăzute a metalului | Creșteți temperatura metalului sau a matriței și îmbunătățiți amplasarea porții pentru un flux mai bun |
| Flash | Excesul de metal scapă prin linia de despărțire a matriței din cauza forței de strângere insuficiente | Măriți forța de strângere sau îmbunătățiți întreținerea și alinierea matrițelor |
| Blistering la suprafață | Gazul prins se extinde în apropierea suprafeței în timpul tratamentului termic sau al plăcuirii ulterioare | Reduceți porozitatea internă la sursă și controlați viteza de răcire |
| Deformarea | Viteze de răcire neuniforme pe diferite grosimi de perete în cadrul aceleiași piese | Proiectați o grosime mai uniformă a peretelui și ajustați aspectul canalului de răcire în matriță |
Producătorii de renume de piese de turnare sub presiune folosesc în verificări ale procesului, cum ar fi inspecția cu raze X, testarea presiunii și verificarea mașinilor de măsurare coordonate pentru a detecta aceste probleme înainte ca piesele să fie livrate clienților. Multe unități urmăresc, de asemenea, o măsurătoare a randamentului la prima trecere pentru fiecare ciclu de producție, care măsoară procentul de piese de turnare sub presiune care trec inspecția fără nicio reluare, oferind atât producătorului, cât și clientului un semnal clar și continuu al stabilității procesului.
Considerații de durabilitate pentru piesele de turnare sub presiune
Durabilitatea producției a devenit un factor din ce în ce mai important atunci când se aprovizionează piese de turnare sub presiune, iar procesul are câteva avantaje inerente în acest domeniu. Deșeurile de aluminiu, zinc și magneziu generate în timpul tăierii și din sistemul de curgere pot fi retopite și reintroduse în producție, multe unități reciclând intern peste 90% din deșeurile de proces.
Consum de energie pe parte
Deoarece piesele de turnare sub presiune necesită prelucrare secundară minimă, energia totală consumată per piesă finită este adesea mai mică decât procesele care îndepărtează cantități mari de material.
Metale de bază reciclabile
Aluminiul și zincul pot fi ambele reciclate în mod repetat fără o pierdere semnificativă a proprietăților mecanice, susținând utilizarea materialului în buclă închisă pe parcursul sesiunilor de producție.
Viață lungă
O singură matriță de oțel care produce sute de mii de piese își răspândește propria amprentă de producție într-un număr foarte mare de componente finite.
Beneficii de ușurare
În aplicațiile de transport, economia de greutate a pieselor turnate sub presiune din aluminiu și magneziu se traduce printr-un consum mai mic de combustibil sau energie pe durata de viață a vehiculului.
Ghid de proiectare pentru piese de turnare sub presiune
Respectarea regulilor de proiectare dovedite la începutul dezvoltării unei componente poate reduce semnificativ revizuirile sculelor și poate îmbunătăți calitatea finală a pieselor turnate sub presiune. Inginerii care aplică aceste linii directoare în timpul fazei inițiale de proiectare, mai degrabă decât după ce primul prototip eșuează, tind să vadă mult mai puține schimbări costisitoare odată ce matrița a fost deja tăiată. Următoarele linii directoare sunt utilizate pe scară largă de către inginerii proiectanți.
- Păstrați uniformă grosimea peretelui. Urmăriți pereți consistenti între 1 mm și 3,5 mm pentru aluminiu, deoarece modificările bruște ale grosimii duc la deformare și porozitate, deoarece secțiunile mai groase se răcesc mai lent decât cele mai subțiri din apropiere.
- Adăugați unghiuri de deschidere. Includeți un unghi de aspirare de cel puțin 1 până la 2 grade pe suprafețele verticale, astfel încât piesele să se elibereze curat din matriță, fără deteriorare, cavitățile mai adânci care necesită, în general, un unghi de aspirare mai mare.
- Evitați colțurile interioare ascuțite. Utilizați o rază a filetului de cel puțin 0,5 mm pentru a reduce concentrația de tensiuni și pentru a îmbunătăți fluxul de metal în timpul umplerii, deoarece colțurile ascuțite sunt, de asemenea, mai predispuse la crăpare sub sarcină.
- Planificați devreme locațiile porților și ale alergătorilor. Poziționați porțile astfel încât metalul topit să umple mai întâi cele mai groase secțiuni, reducând riscul de închidere la rece și de umplere incompletă și coordonați amplasarea porților cu aspectul de ventilație pentru a lăsa aerul prins să scape.
- Minimizați decupările. Decupările necesită glisiere sau dispozitive de ridicare suplimentare a matriței, care cresc costul sculelor și timpul de livrare, așa că proiectați în jurul lor acolo unde este posibil sau acceptați complexitatea adăugată a sculelor doar atunci când este necesar din punct de vedere funcțional.
- Proiectați nervuri pentru a economisi greutate. Nervurile de la 50 până la 60 la sută din grosimea peretelui alăturat adaugă rezistență fără a crea secțiuni groase care încetinesc răcirea, permițând piesei să rămână ușoare, rezistând în același timp la sarcinile de îndoire.
Cum să alegi un furnizor de piese de turnare sub presiune
01
Verificați echipamentul și intervalul de tonaj
Confirmați că furnizorul operează mașini cu intervalul de tonaj necesar pentru dimensiunea piesei dvs., deoarece echipamentele subdimensionate nu pot menține o presiune de strângere adecvată și poate duce la umplerea rapidă sau incompletă a pieselor de turnare sub presiune mai mari.
02
Verificați certificările de calitate
Căutați certificări precum ISO 9001 și IATF 16949 dacă piesele sunt pentru uz auto, deoarece acestea indică un sistem matur de management al calității cu controale documentate ale procesului pe parcursul producției.
03
Întrebați despre instrumentele interne
Furnizorii care își proiectează și își construiesc propriile matrițe interne pot, de obicei, să scurteze timpii de livrare și să rezolve problemele de proiectare mai rapid decât acele scule care externalizează, deoarece modificările nu trebuie direcționate printr-un producător de scule terță parte.
04
Solicitați mostre de piese și rapoarte
Un furnizor de încredere ar trebui să furnizeze mostre de piese de turnare sub presiune împreună cu rapoarte de inspecție dimensională înainte de a se angaja la producția completă, oferindu-vă șansa de a valida potrivirea și funcționarea din timp.
05
Evaluați serviciile secundare
Verificați dacă furnizorul oferă prelucrare, placare, acoperire cu pulbere sau asamblare în casă, ceea ce vă poate simplifica considerabil lanțul de aprovizionare și poate reduce numărul de furnizori cu care trebuie să vă coordonați.
06
Comparați comunicarea și timpul de livrare
Comunicarea rapidă și clară în timpul cotării este adesea un indicator puternic al modului în care furnizorul va gestiona problemele de producție pe linie, așa că acordați atenție capacității de răspuns chiar înainte de plasarea primei comenzi.
Factorii de cost care influențează prețurile pieselor de turnare sub presiune
Prețul final al pieselor turnate sub presiune depinde de mai mulți factori, fiecare având o greutate diferită în cotația generală. Graficul de mai jos ilustrează influența relativă a factorilor de cost obișnuiți.
Ca regulă generală, sculele pentru o piesă de turnare sub presiune din aluminiu de complexitate medie poate varia între aproximativ 5000 și peste 40000 de dolari SUA, în timp ce costul unitar al piesei în sine poate scădea între 0,50 și 10 dolari SUA, în funcție de dimensiune, aliaj și cerințele de finisare, odată ce volumul de producție este suficient de mare pentru a distribui investiția în scule. Cumpărătorii care evaluează ofertele pentru piese turnate sub presiune ar trebui să solicite furnizorilor să defalcă costul sculelor separat de prețul piesei, deoarece acest lucru face mult mai ușor să comparați ofertele între furnizori și să modeleze costul total la diferite volume de comandă înainte de a se angaja într-o execuție de producție.
Întrebări frecvente despre piesele de turnare sub presiune
Care este cantitatea minimă de comandă pentru piese turnate sub presiune
Majoritatea producătorilor recomandă o comandă minimă de aproximativ 1000 până la 5000 de unități pentru a justifica investiția inițială în scule, deși unii furnizori acceptă execuții mai mici de prototip folosind scule de prototip cu cost redus.
Cât timp durează producția unei noi matrițe pentru turnarea pieselor
Timpul de livrare a sculelor variază de obicei între 4 și 8 săptămâni pentru o matriță moderat complexă, în funcție de dimensiunea piesei, numărul de cavități și dacă sunt necesare diapozitive sau dispozitive de ridicare.
Piesele de turnare sub presiune pot fi reciclate
Da, deșeurile de aluminiu, zinc și magneziu generate în timpul tăierii pot fi retopite și reutilizate în viitoarele producții, făcând turnarea sub presiune un proces relativ eficient din punct de vedere al resurselor.
Care este diferența dintre piesele de turnare sub presiune și piesele prelucrate CNC
Piese turnate sub presiune are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Ce aliaj este cel mai bun pentru piesele de turnare sub presiune ușoare
Aliajele de magneziu oferă cea mai mică densitate dintre metalele obișnuite de turnare sub presiune, făcându-le alegerea preferată atunci când reducerea greutății este prioritatea principală, cum ar fi carcasele pentru laptop sau camere.
Piesele de turnare sub presiune au nevoie de post-procesare înainte de a putea fi utilizate
Depinde de aplicație. Multe piese de turnare sub presiune pot fi folosite ca turnate după tăiere, în timp ce altele necesită prelucrare pe suprafețe critice de îmbinare, placare pentru rezistență la coroziune sau acoperire cu pulbere pentru aspect și protecție suplimentară.
Care este durata de viață tipică a unei matrițe de turnare sub presiune
O matriță de oțel bine întreținută utilizată pentru turnarea sub presiune a aluminiului poate produce de obicei între 100000 și 500000 de piese înainte de a fi necesară o renovare majoră, în timp ce matrițele utilizate pentru turnarea sub presiune a zincului pot depăși adesea 1 milion de cicluri, deoarece zincul este mai puțin abraziv pe oțelul pentru scule.
Piesele de turnare sub presiune pot fi sudate
Piesele standard din aluminiu turnat sub presiune și zinc pot fi dificil de sudat în mod convențional, deoarece porozitatea internă a gazului prins poate provoca defecte în zona de sudură, astfel încât în schimb sunt folosite adesea prinderea mecanică, lipirea cu adeziv sau tehnici specializate de sudare.
Turnarea sub presiune este potrivită atât pentru prototipuri, cât și pentru producția de masă
Uneltele de producție completă sunt în general rezervate pentru volume mai mari, dar mulți furnizori oferă matrițe prototipuri cu costuri reduse sau scule moi cu o singură cavitate care le permit inginerilor să valideze proiectarea pieselor de turnare sub presiune înainte de a se angaja la matrița de producție întărită finală, scurtând calea generală de la concept la fabricarea la scară completă.
Gânduri finale despre piesele de turnare sub presiune
Piesele de turnare sub presiune rămân una dintre cele mai eficiente moduri de a fabrica componente metalice precise și repetabile la scară. Înțelegând etapele procesului, selectând aliajul potrivit pentru aplicația dvs., respectând liniile directoare de proiectare solide și colaborarea cu un furnizor calificat, producătorii pot obține o calitate puternică a pieselor, menținând în același timp costurile unitare scăzute pentru volume mari de producție.
Indiferent dacă proiectați suporturi pentru automobile, carcase electronice sau carcase industriale, piesele de turnare sub presiune oferă o cale dovedită de la concept la produsul finit. Combinația de viteză, repetabilitate și libertate de proiectare este dificil de egalat cu orice alt proces de formare a metalelor, odată ce volumul de producție justifică investiția în scule, tocmai de aceea piesele de turnare sub presiune continuă să fie specificate într-o gamă atât de largă de industrii an de an..
Ultimele știri
Aflați mai multe despre Știrile din industrie
-
26
Oct
 Turnarea unui motor: materiale, procese și turnare sub presiune explicate pentru OEMÎntrebați zece persoane ce înseamnă turnarea unui motor și veți obține zece imagini diferite. Se vede un oală de fier topit răsturnându-se într-o matriță de nisip. O altă imagine prezintă un bra...
-
28
Sep
Aliaj de zinc Zamak 3: proprietăți, aplicații de turnare sub presiune și ghid de selecție pentru OEMAtunci când o piesă metalică necesită geometrie complexă, toleranțe strânse și un finisaj bun al suprafeței la un cost rezonabil, Zamak 3 este adesea materialul la care inginerii se adresează pr... -
16
Jul
Ghid tehnic complet: Ce sunt componentele turnate sub presiune din aluminiu și prezentarea generală cuprinzătoare a proceselor de turnare sub presiune din aliaj de aluminiuCuprins Definiție directă Procesul de fabricație Ce sunt componentele ... -
02
Nov
Design HPDC: Un ghid practic pentru proiectarea matrițelor de turnare sub presiune de înaltă presiuneTurnarea sub presiune de înaltă presiune are reputația de proces de formă aproape netă, ceea ce face să sune ca și cum cea mai mare parte a muncii reale se petrece în interiorul mașinii. În real...
Indiferent dacă sunteți cumpărător sau partener de dezvoltare, ne angajăm să vă oferim o soluție de încredere.
LINK-URI PRODUSE
- Produse din aliaje de aluminiu
- Produse de turnare sub presiune din aliaj de zinc
- Produse de turnare sub presiune din aliaj de magneziu
Mobil
Serviciul Clienți
LINK-URI RAPIDE
PUNEȚI O CITATE
CONTACTATI-NE
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Drepturi de autor © Zhejiang Debang Intelligent Technology Co., Ltd. Toate drepturile rezervate.
 Producători de turnare sub presiune OEM/ODM