

Turnarea unui motor: materiale, procese și turnare sub presiune explicate pentru OEM
 2026.10.26
 Știri din industrie
Întrebați zece persoane ce înseamnă turnarea unui motor și veți obține zece imagini diferite. Se vede un oală de fier topit răsturnându-se într-o matriță de nisip. O altă imagine prezintă un braț robot care pulverizează agent de eliberare într-o matriță de oțel lustruit. Un al treilea se gândește doar la blocul motor finit așezat pe un palet, prelucrat și pregătit pentru linia de asamblare.
Toate cele trei imagini sunt corecte, deoarece turnarea unui motor este atât o singură operație, cât și un lung lanț de decizii. Care proces? Care aliaj? Cât de gros ar trebui să fie pereții? Cât de mult alocație de prelucrare lăsați? Cine deține sculele și cine este responsabil atunci când un lot revine cu porozitate sub fața garniturii? Răspundeți bine la aceste întrebări și veți obține o componentă ușoară, rigidă, fără scurgeri, care se mașinează curat și supraviețuiește unui deceniu de cicluri de căldură. Răspundeți-le prost și vă petreceți următoarele șase luni urmărind ratele de deșeuri.
Acest ghid este scris pentru ingineri, cumpărători și manageri de produs care doresc o viziune practică a subiectului, mai degrabă decât un manual. Construim scule de turnare sub presiune și producem piese turnate din aluminiu și zinc în Ningbo, China, și o facem din 1991, așa că notele de mai jos vin la fel de mult din atelier, cât și din bibliotecă.
Ce înseamnă cu adevărat aruncarea unui motor
Turnarea este un proces de modelare. Metalul topit este turnat sau injectat într-o cavitate a cărei formă este negativul piesei dorite. Când metalul îngheață, rămâi cu o formă aproape netă: aproape de dimensiunea finală, dar nu finală. Prelucrarea apoi îndepărtează un strat subțire de pe fețele care necesită toleranțe strânse, un finisaj fin sau o suprafață de etanșare fiabilă.
De ce nu tăiați pur și simplu întreaga piesă dintr-o țaglă solidă? Pentru că un motor este plin de geometrie la care nicio freză nu o poate ajunge. Mantele de lichid de răcire se înfășoară în jurul cilindrilor, galeriile de ulei șerpuiesc prin bloc, iar nervurile se așează pe interiorul capacelor unde o unealtă nu poate merge. Turnarea produce acele caracteristici dintr-o singură lovitură, folosind metal care este deja aproape de starea metalurgică finală. De asemenea, risipește mult mai puțin material și crește la volume pe care prelucrarea nu ar putea niciodată.
În linii mari, există două familii de casting. În procesele de matriță consumabile, matrița este distrusă pentru a elibera piesa, iar turnarea cu nisip, spuma pierdută și turnarea cu investiții funcționează în acest fel. În procesele de matriță permanentă, aceeași unealtă din oțel sau grafit este folosită din nou și din nou, iar turnarea sub presiune înaltă, turnarea sub presiune joasă și turnarea sub presiune prin gravitate aparțin acestui grup.
O singură precizare salvează multă confuzie la întâlniri. Turnarea unui motor în sens strict înseamnă turnarea blocului, a chiulasei și a principalelor părți structurale ale motorului în sine. În lanțul de aprovizionare, expresia acoperă și piesele turnate care înconjoară un motor: capacele de distribuție, carcasele motorului, baile de ulei, baile de transmisie, suporturile, radiatoarele și carcasele ambreiajului. Ambele semnificații contează și ambele provin de obicei de la același tip de furnizor.
Regula generală: o piesă mare, goală, produsă în zeci de mii, este în mod normal turnată pe nisip sau turnată sub presiune joasă. O piesă mică, cu pereți subțiri, produsă în sute de mii, este aproape întotdeauna turnată sub presiune la înaltă presiune.
Principalele procese utilizate pentru componentele motorului
Cele mai multe modele de motoare provin din șase rute. Ele diferă în ceea ce privește costul sculelor, durata ciclului, grosimea realizabilă a peretelui, finisarea suprafeței și soliditatea internă a metalului. Alegerea dintre ele este o chestiune de potrivire a piesei la volum, nu de a alege un favorit.
| Proces | Piese tipice ale motorului | Aliaje comune | Costul sculelor | Cel mai potrivit |
|---|---|---|---|---|
| Turnare cu nisip | Blocuri, chiulase, colectoare de evacuare | Fontă gri, fontă ductilă, aluminiu | Scăzut spre mediu | Piese mari, volum mic spre mediu |
| Turnare sub presiune înaltă | Carcase motor, capace, baci de ulei, suporturi, radiatoare | Aluminiu ADC12 și A380, zinc, magneziu | Înalt | Înalt volume, thin walls, tight tolerances |
| Turnare sub presiune joasă | Chiulasă, carcase structurale | Aluminiu A356 | Medie spre mare | Piese turnate mai dense, volum moderat |
| Turnare prin gravitație | Piston, carcase pompe, capace | Aluminiu și aliaje hipereutectice | Mediu | Părți dense, volum moderat |
| Turnare cu spumă pierdută | Blocuri complexe cu pasaje interne | Aluminiu, fier | Mediu | Geometrie complicată, volum mediu |
| Turnare de investiții | Componente turbo, piese mici de precizie | Oțel inoxidabil, superaliaje | Înalt | Aliaje de precizie si temperaturi ridicate |
Începeți de la parte, nu de la proces. O turnare cu matriță nu poate umple economic un bloc de 40 de kilograme, iar o turnătorie de nisip nu poate menține grosimea peretelui pe care o cere un design modern de acoperire. Răspunsul sincer la care proces este cel mai bun depinde de obicei de trei numere: volumul anual, diferența maximă de grosime a peretelui și cea mai strânsă toleranță care afectează de fapt funcționarea.
De asemenea, merită să ne amintim că alegerea procesului este blocată devreme. Odată ce există o matriță, schimbarea aliajului sau a grosimii peretelui înseamnă tăierea oțelului nou. De aceea, revizuirea designului contează mai mult decât aproape orice altceva în această industrie.
Alegerea aliajului: fier, aluminiu, magneziu și zinc
Aliajul decide adesea mai mult despre piesa finită decât procesul. Stabilește greutatea, dilatarea termică, comportamentul la coroziune și costul de prelucrare. În munca la motoare, domină patru familii.
| Familia de aliaje | Utilizare tipică a motorului | De ce este ales | Ce să urmărești |
|---|---|---|---|
| Fontă gri | Blocuri motoare, cămăși de cilindri | Amortizare excelentă, rezistență la uzură, cost redus | Capacitate grea, limitată pentru pereți subțiri |
| Fontă ductilă | Arborii cotiți, niște blocuri, console | Înalter strength and ductility | Mai multă contracție, necesită o hrănire atentă |
| Aluminiu A356 and A360 | Chiulasă, carcase structurale | Bună turnabilitate și tratabilitate termică | Necesita inserții sau căptușeli la suprafețele de uzură |
| Aluminiu ADC12 și A380 | Carcase de motor, capace, tigăi, radiatoare | Curge bine în matrițe, pereți subțiri, finisaj bun | Controlul porozității este critic |
| Magneziu AZ91 și AM60 | Capace, console, carcase ușoare | Foarte usoara, amortizare buna | Protecție împotriva coroziunii și manipularea topiturii |
| Zinc ZAMAK 3 și 5 | Suporturi mici, carcase pentru senzori, piese ștergătoare | Stabilitate dimensională, pereți subțiri excelente | Limite de greutate, nepotrivit pentru zonele calde |
Aluminiul a preluat majoritatea noilor carcase de motor și transmisie, deoarece îndepărtează greutatea exact din locul unde greutatea doare cel mai mult. Fierul încă câștigă acolo unde rigiditatea, amortizarea și costul pe kilogram contează mai mult decât masa. Zincul este un material specializat: turnă frumos, ține rapid pereții și mașinile foarte subțiri, dar este greu și își pierde rezistența la temperaturi ridicate.
Lecția practică este că aceeași piesă există adesea în două aliaje. Un radiator de iluminat, de exemplu, poate fi produs din aluminiu pentru un vehicul de înaltă performanță și din zinc pentru unul compact, cu geometrie de montare identică și comportament termic diferit. Specificarea aliajului este o decizie de sistem, nu o decizie de cumpărare.
Turnarea unei componente a motorului pas cu pas
O carcasă de motor turnată sub presiune parcurge o secvență previzibilă. Secvența pare simplă pe o diagramă de flux, dar fiecare pas poartă variabile care decid dacă piesa finită este vândută sau casată.
- Revizuirea designului și DFM. Geometria piesei, linia de despărțire, unghiurile de deschidere, pozițiile porții și aspectul ejectorului sunt revizuite împreună. Cele mai multe probleme de turnare sunt proiectate în această etapă, cu mult înainte ca orice oțel să fie tăiat.
- Fabricarea sculelor. O matriță sau un model este prelucrat, tratat termic și montat. Uneltele de turnare sub presiune sunt de obicei construite din oțel H13, cu inserții călite în zonele cu uzură ridicată din jurul porților și miezurilor.
- Probă și prelevare de probe. Se rulează unealta, se măsoară primele piese și se stabilește fereastra procesului: presiunea de împușcare, temperatura matriței, timpul ciclului, nivelul de vid acolo unde este cazul.
- Tratament de topire și topire. Aliajul este topit, degazat și rafinat. Conținutul de hidrogen și nivelul de fier sunt monitorizate, deoarece ambele antrenează porozitatea și ambele sunt invizibile într-o piesă finită.
- Umplerea cavitatii. În turnarea sub presiune, un manșon împinge metalul prin canale și porți în cavitate în milisecunde. Modelul de umplere decide unde ajunge aerul prins și acesta decide unde se va scurge piesa.
- Solidificare și ejectare. Turnarea îngheață în câteva secunde. Știfturile ejectorului îl împing, iar controlul termic al matriței ține sub control deformarea și punctele fierbinți.
- Degajarea si debavurarea. Alerele, debordările și fulgerul sunt îndepărtate, apoi presele de finisare cu vibrații, de curățare sau de tăiere curăță marginile.
- Prelucrare. Operațiile CNC adaugă găuri, filete, fețe de etanșare și găuri de montare cu toleranțe pe care nicio suprafață turnată nu le poate menține singură.
- Tratarea suprafeței. Sablarea, anodizarea, acoperirea cu pulbere, acoperirea electronică sau conversia cromat protejează piesa și conferă un aspect consistent într-un lot.
- Inspecție și ambalare. Rapoartele dimensionale, testele de scurgeri, imaginile cu raze X și certificatele de materiale călătoresc odată cu transportul, astfel încât clientul să poată urmări fiecare lot până la un număr de căldură.
Doi dintre acești pași merită o atenție suplimentară. Tratamentul topiturii este invizibil, dar decisiv, deoarece o topitură slab degazată va produce piese care trec o inspecție vizuală și nu testează presiunea. Prelucrarea este locul în care o turnare de sunet își câștigă reputația, deoarece o turnare cu porozitate internă se va deschide adesea doar atunci când este tăiată un orificiu.
Ce piese ale motorului sunt de fapt turnate?
În interiorul unui motor modern, lista de distribuție este mai lungă decât se așteaptă majoritatea oamenilor. Include blocul, chiulasa, baile de ulei, capacele supapelor, capacele de distribuție, galeriile de admisie, galeriile de evacuare, carcasele turbo, carcasele pompei de apă, carcasele termostatului, suporturile pentru motor și o coadă lungă de suporturi mici.
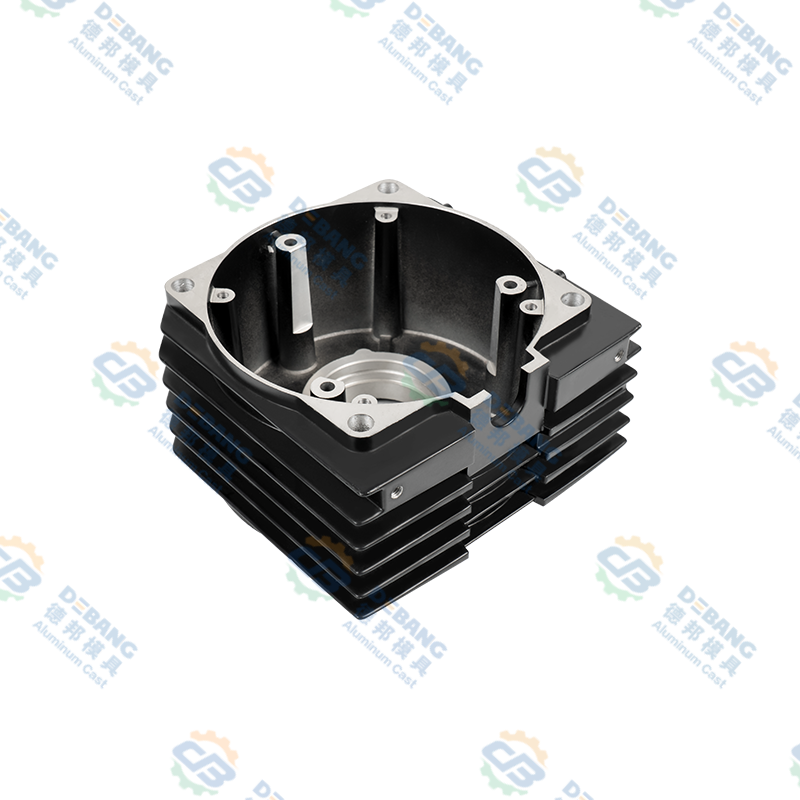
În afara miezului de ardere, cea mai comună piesă turnată sub presiune este carcasa motorului în sine, numită uneori capac de sincronizare, capac frontal sau carcasă pentru accesorii. Are pereți subțiri, poartă o canelură de etanșare, susține șuruburi și adesea include orificii pentru rulmenți pentru arbori. Trebuie să fie plat, stabil dimensional și complet lipsit de porozitate prin pereți, deoarece separă uleiul pe o parte de aer pe cealaltă.
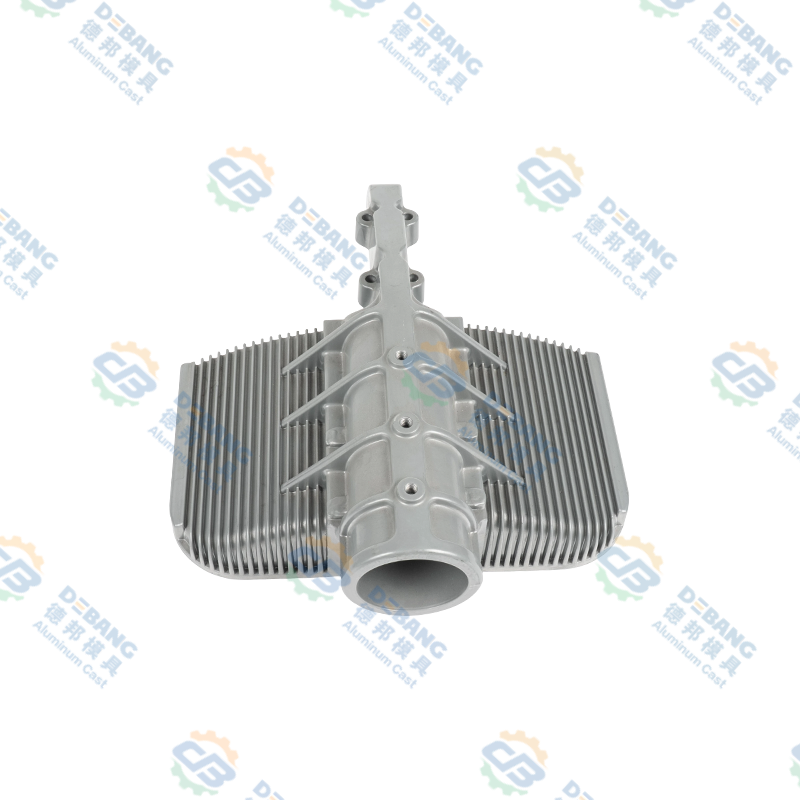
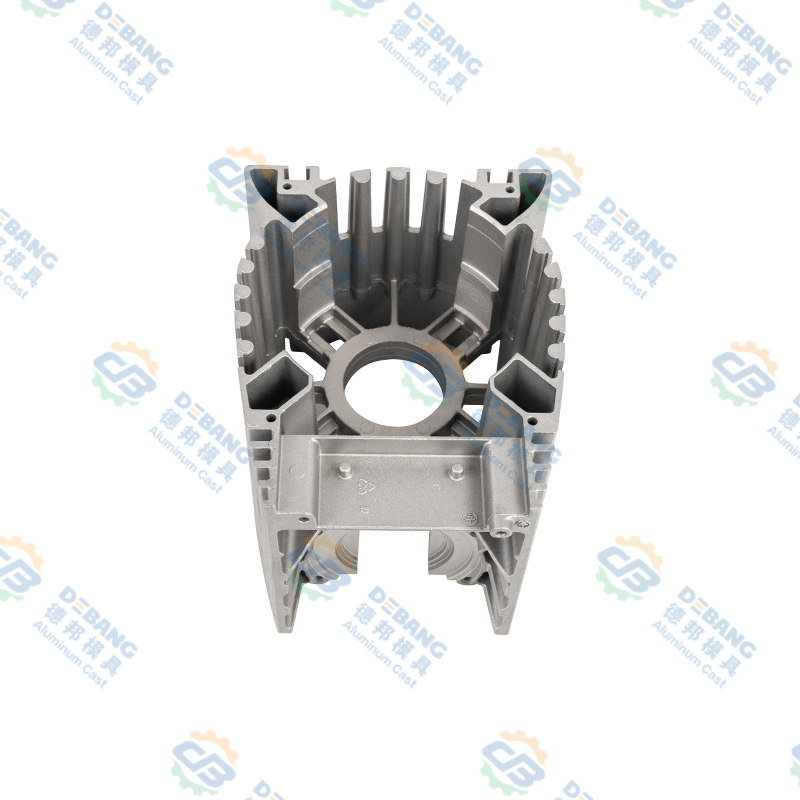 Carcasa motorului și carcasa controlerului din aluminiu turnat sub presiune Carcasa motorului din aluminiu turnat sub presiune sau carcasa controlerului auto cu aripioare de disipare a căldurii și construcție integrată, potrivite pentru etanșarea cu pereți subțiri și rigiditatea structurală. Vizualizare produs →
Piese ca aceasta recompensează un furnizor care controlează întregul lanț. Dacă sculele sunt tăiate într-un loc, turnarea este turnată în altul și prelucrarea este subcontractată unui al treilea, nimeni nu deține grosimea peretelui care a cauzat scurgerea. Un singur furnizor de la proiectarea matriței până la turnarea finită și prelucrată îndepărtează acest decalaj.
Piese turnate în jurul motorului: transmisie, ambreiaj și părți termice
Motorul nu funcționează singur și nici piese turnate. Vasele de ulei de transmisie stau în partea de jos a trenului de transmisie, colectând lichidul și dublând ca un capac structural. Ele sunt de obicei mari, plate și nervurate, cu un șurub de scurgere și o flanșă de etanșare care trebuie să rămână plată după ani de cicluri termice.
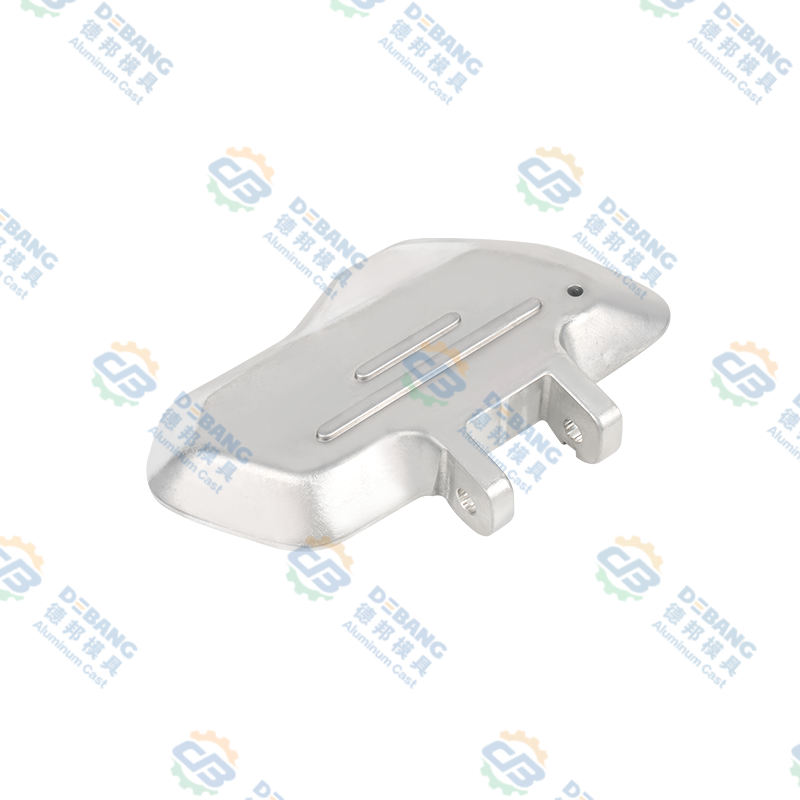
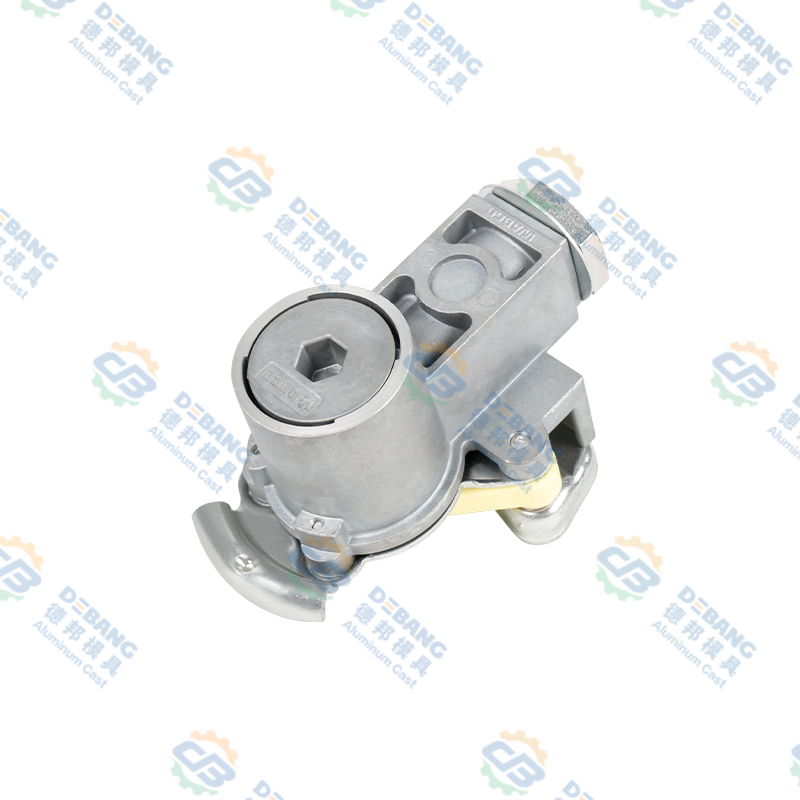
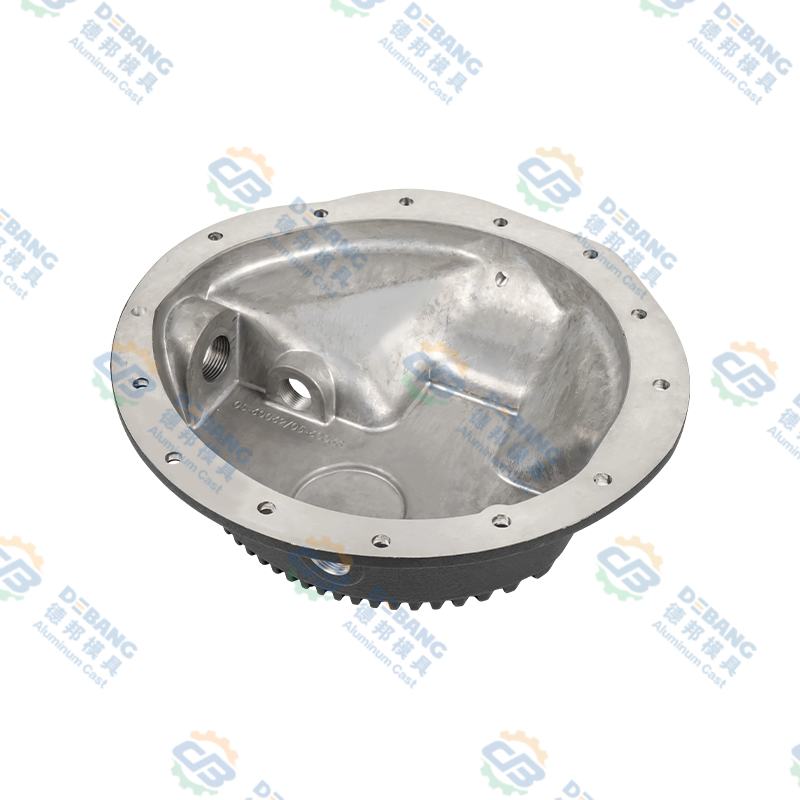 Tavi de transmisie turnate sub presiune din aluminiu pentru sisteme de transmisie auto Această tavă de transmisie din aluminiu turnat subliniază un finisaj rezistent la coroziune și o etanșare rezistentă la scurgeri pentru rolul de colectare a fluidului din trenul de rulare sub vehicule. Vizualizare produs →
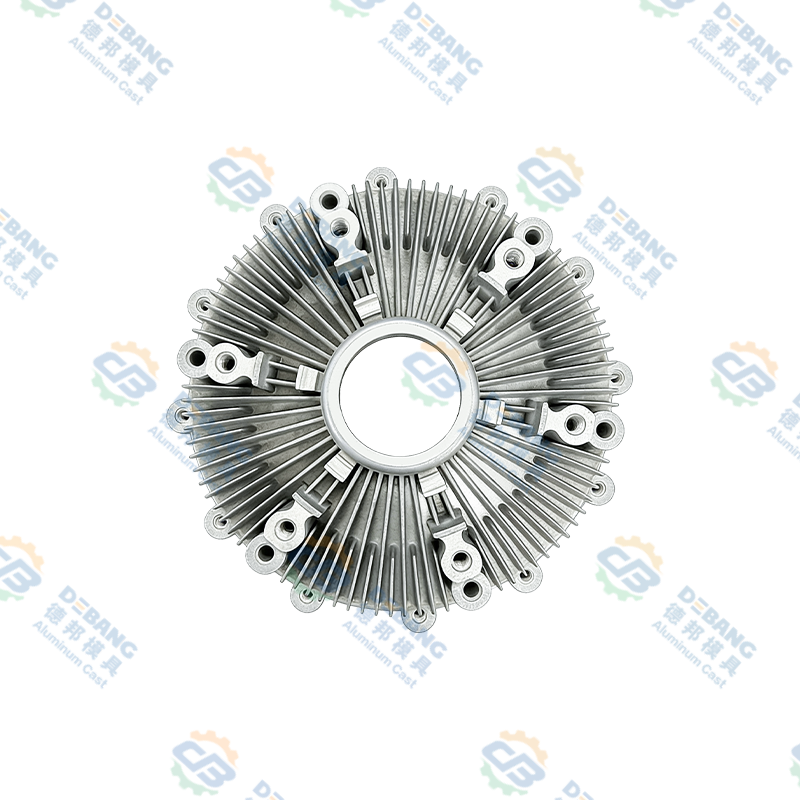
Componentele ambreiajului reprezintă o altă provocare. Piesele ambreiajului cu ulei din silicon pentru vehicule grele funcționează sub încărcare și temperatură continuă, astfel încât acuratețea dimensională și soliditatea internă contează mai mult decât aspectul. Grosimea peretelui trebuie să fie suficient de uniformă pentru a evita punctele fierbinți, iar stocul de prelucrare trebuie să fie suficient de previzibil pentru ca piesa finită să se echilibreze.
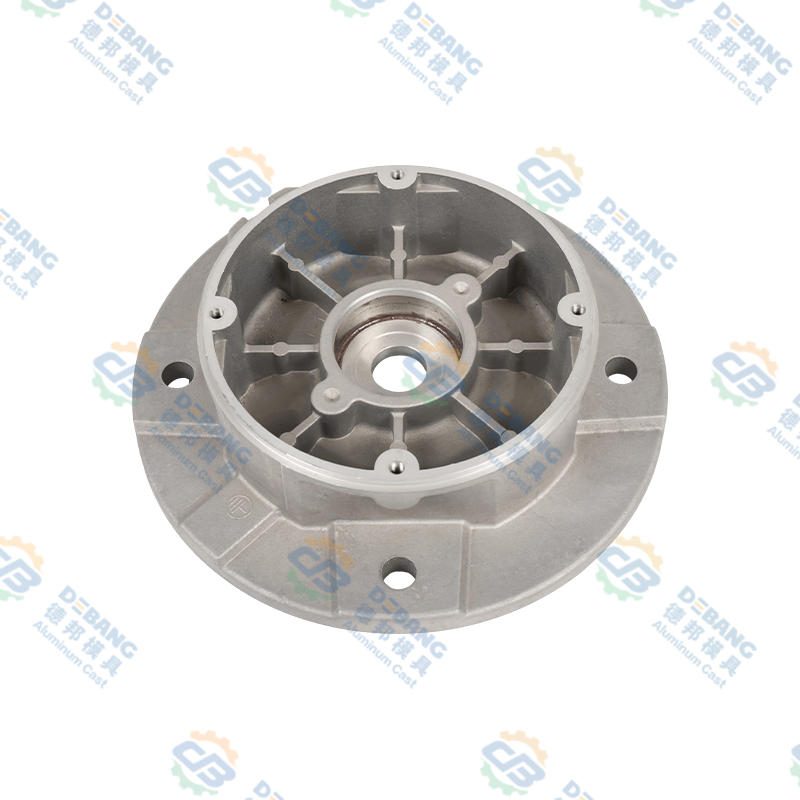 Componente ambreiaj ulei silicon turnat din aluminiu Componente de ambreiaj cu ulei de silicon din aluminiu turnat sub presiune pentru ventilatoare de răcire a motorului, ajustând viteza ventilatorului cu temperatura pentru a sprijini răcirea și economia de combustibil. Vizualizare produs →
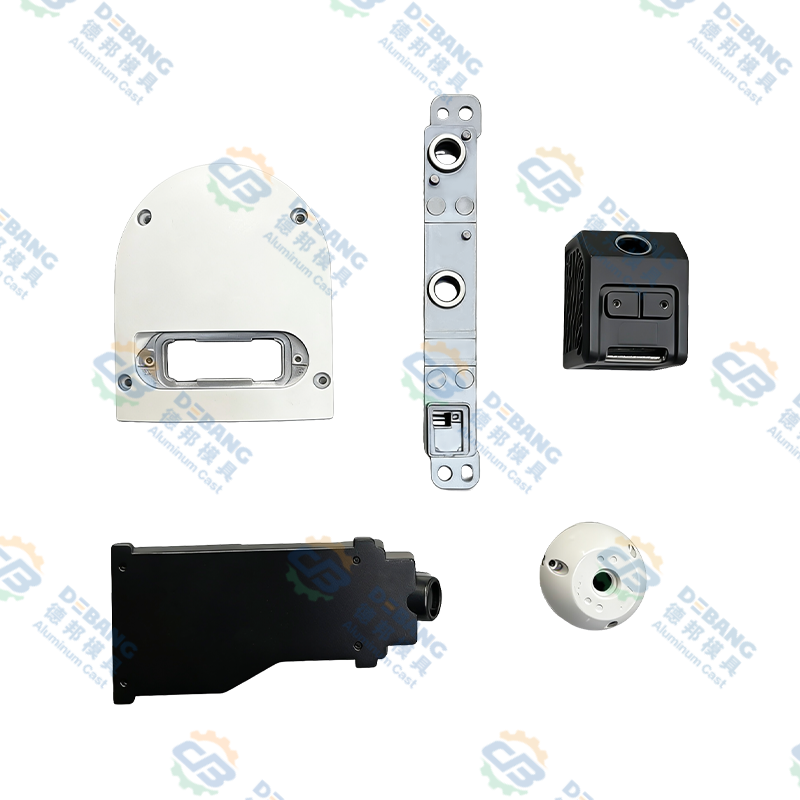
Piesele termice completează imaginea. Odată cu trecerea la sistemele de propulsie electrice și hibride, piesele turnate au migrat de la blocul motor la carcasa bateriei, carcasa invertorului, carcasa motorului și radiatorul de iluminat. Metalul este adesea același, grosimea peretelui este adesea mai subțire, iar cerințele de etanșare sunt de obicei mai stricte. Furnizorii care înțeleg deja carcasele motorului tind să se adapteze rapid la aceste piese, deoarece disciplina de bază este identică.
Reguli de proiectare care mențin turnarea motorului sănătos
Piesele turnate bune sunt proiectate, nu inspectate în existență. Următoarele reguli se aplică aproape oricărei turnări legate de motor, indiferent de proces.
- Păstrați grosimea peretelui cât mai uniformă posibil. Secțiunile groase se răcesc lent și trag metalul din vecinii subțiri, creând goluri de contracție.
- Folosiți fileuri generoase la colțurile interne. Colțurile ascuțite concentrează stresul și limitează fluxul de metal.
- Adăugați curent pe fiecare față verticală. Fără el, piesa se trage pe ejectare și suprafața se rupe.
- Proiectați mai degrabă nervuri decât șefuri groase. Rigiditatea vine din geometrie, nu din masă.
- Așezați alocația de prelucrare numai acolo unde se va produce efectiv prelucrarea. Stocul suplimentar pe o suprafață turnată este metal irosit și timp suplimentar de ciclu.
- Gândiți-vă devreme la locațiile pinului ejectorului. Un știft care aterizează pe o față de etanșare este o scurgere care așteaptă să se întâmple.
- Păstrați găurile cu miez simple și în conformitate cu direcția de deschidere a matriței. Miezurile laterale adaugă costuri și întreținere.
- Specificați toleranțe care se potrivesc procesului. Toleranțe prea strânse pe o suprafață turnată cresc costul sculelor și rata deșeurilor fără a îmbunătăți funcționalitatea.
Când aceste reguli sunt respectate, turnarea ajunge la centrul de prelucrare într-o stare previzibilă, iar întregul program rulează mai rapid. Când sunt ignorate, primul eșantion de rulare devine o negociere costisitoare.
Defecte comune și cum sunt prevenite
Fiecare turnătorie ține o listă mentală a defectelor, pentru că fiecare are o semnătură și o cauză. Aceste șase apar cel mai adesea în piese turnate pentru motoare.
Porozitatea gazului
Goluri interne rotunde cauzate de aerul prins sau hidrogenul dizolvat. Prevenit printr-o mai bună ventilație, asistență în vid și degazare adecvată a topiturii.
Porozitate de contracție
Goluri neregulate în secțiuni groase care îngheață ultimele. Prevenit prin grosimea uniformă a peretelui, o alimentare mai bună și temperatura controlată a matriței.
Închide la rece
Două fronturi metalice se întâlnesc fără a se topi, lăsând o cusătură vizibilă și o îmbinare slabă. Prevenit de o temperatură mai mare a matriței și de umplere mai rapidă.
Flash
Metalul care scapă de-a lungul liniei de despărțire. Prevenit prin întreținerea matriței, forța de strângere corectă și presiunea controlată.
Warpage
Distorsiuni după ejectare din cauza răcirii neuniforme. Prevenit prin circuite de răcire echilibrate și sincronizarea corectă a ejectiei.
Lipirea
Aluminiul se lipește de suprafața matriței, lăsând o pată aspră. Prevenit prin acoperirea matriței, controlul temperaturii și chimia adecvată a aliajului.
Modelul este consecvent: aproape fiecare defect are originea în temperatură, model de umplere sau calitatea metalului. De aceea, monitorizarea procesului este mai valoroasă decât inspecția finală. O parte care este casată după prelucrare a consumat deja forță de muncă, energie și durata de viață a sculei.
Controlul calității la turnarea pieselor motorului
Planificarea calității pentru piese turnate de motor începe cu funcția piesei. Un capac care conține ulei are nevoie de etanșeitate la presiune. Un bracket are nevoie de repetabilitate dimensională. Un radiator are nevoie de integritatea peretelui, astfel încât căldura să poată trece efectiv prin metal.
În practică, un plan de control tipic combină mai multe straturi. Verificările spectrometrului confirmă chimia aliajului înainte de utilizarea topiturii. Monitorizarea în timpul procesului înregistrează profilele de împușcare și temperaturile matriței. Inspecția dimensională folosește șublere, manometre și mașini de măsurare în coordonate pentru caracteristici critice. Metodele nedistructive, cum ar fi cu raze X și testarea presiunii sau a scurgerilor, caută goluri interne pe care inspecția vizuală nu le poate găsi. În cele din urmă, verificările distructive ale părților probei dezvăluie microstructura, duritatea și nivelurile reale de porozitate.
Documentația contează la fel de mult ca și testarea. Un furnizor de turnare ar trebui să poată arăta unui client înregistrarea de inspecție pentru un anumit lot, potrivit unui număr de căldură și unei mașini. Această trasabilitate este ceea ce transformă o expediere într-o relație de aprovizionare de încredere și este motivul pentru care tratăm propriile noastre înregistrări de inspecție ca pe un produs în sine. Puteți citi mai multe despre cum abordăm acest lucru pe pagina noastră pagina de calitate .
Cost, scule și timp de livrare
Cumpărătorii cer adesea un singur număr pe piesă, dar prețul unei turnări este suma mai multor costuri foarte diferite. Graficul de mai jos arată aproximativ modul în care costul total al programului al unei componente din aluminiu turnat sub presiune se împarte de obicei.
Urmează două concluzii. În primul rând, materialul și sculele domină, așa că o mică modificare a grosimii peretelui poate muta prețul unitar mai mult decât o negociere lungă asupra ratelor forței de muncă. În al doilea rând, cheltuielile de calitate nu sunt peste cap. Este cea mai ieftină asigurare împotriva unei cereri de garanție pentru o acoperire cu scurgeri.
Timpul de livrare urmează o logică similară. Sculele durează de obicei câteva săptămâni de la înghețarea designului până la prima probă, iar dispozitivele de prelucrare adaugă timp în plus. Un program realist permite o rundă de eșantionare, o corecție de proiectare, dacă este necesar, și un mic lot de pre-producție înainte de accelerarea completă.
Lucrul cu un partener de turnare sub presiune
Cel mai frecvent eșec în proiectele de turnare nu este unul tehnic. Este un decalaj de predare. Producătorul de scule dă vina pe turnătorie, turnatoria dă vina pe lotul de aliaje, iar atelierul de prelucrare descoperă o problemă care a existat încă de la prima lovitură.
Un furnizor care acoperă proiectarea matrițelor, turnarea, operațiunile secundare, prelucrarea de precizie, tratarea suprafeței și asamblarea sub un singur acoperiș elimină cea mai mare parte a riscului. De asemenea, scurtează bucla de feedback: atunci când un orificiu prelucrat dezvăluie porozitate, turnatoria află despre aceasta în aceeași săptămână, nu în același trimestru.
Dacă plănuiți o nouă turnare pentru motor sau transmisie, merită să aduceți partenerul de producție în conversație înainte ca desenul să fie înghețat. O scurtă discuție despre liniile de despărțire, grosimea peretelui și stocul de prelucrare poate salva un întreg ciclu de scule. Ești binevenit vorbiți cu echipa noastră despre proiectul dumneavoastră, fie că este o singură parte sau o familie de componente.
Întrebări frecvente
Turnarea unui bloc motor este aceeași cu turnarea sub presiune?
Nu. Blocurile motoare sunt de obicei turnate în nisip sau turnate sub presiune joasă din fier sau aluminiu, deoarece sunt mari și pasajele lor interne au nevoie de o matriță care poate fi ruptă. Turnarea sub presiune de înaltă presiune este utilizată în mod normal pentru piese mai mici, mai subțiri, cum ar fi carcase, capace, tigăi și suporturi, unde volumul mare și toleranțele strânse justifică costul unei matrițe din oțel.
Ce metal este folosit pentru turnarea pieselor de motor?
Fonta cenușie și fonta ductilă domină blocurile și arborii cotiți tradiționali. Aliajele de aluminiu precum A356, A360, ADC12 și A380 sunt utilizate pentru capete, carcase, capace și părți termice. Magneziul apare în capace și suporturi ușoare, în timp ce zincul este folosit pentru componente mici de precizie care au nevoie de pereți foarte subțiri.
De ce piesele de motor turnate mai au nevoie de prelucrare?
Pentru că turnarea produce o formă aproape netă, nu una finită. O suprafață turnată nu poate păstra toleranța necesară pentru un orificiu de rulment, o față de etanșare sau un orificiu filetat. Prelucrarea îndepărtează un strat controlat de metal pentru a atinge acele toleranțe și, de asemenea, expune porozitatea internă care altfel ar eșua în funcționare.
Cât timp durează turnarea și livrarea unei componente a motorului?
Pentru o piesă nouă, acordați câteva săptămâni pentru proiectarea și fabricarea sculelor, apoi o rundă de eșantionare pentru a valida dimensiunile și parametrii procesului. Producția unei piese mature este rapidă, adesea măsurată în zile, dar timpul total de livrare include și achiziționarea de materiale, prelucrarea mecanică, tratarea suprafeței, inspecția și expedierea.
Se poate repara porozitatea unei piese turnate de motor?
Porozitatea mică a suprafeței poate fi uneori etanșată prin impregnare, dar porozitatea structurală într-o zonă etanșă la presiune sau portantă nu trebuie reparată. Răspunsul corect este să corectați procesul, să reglați poarta sau răcirea și să reeșantionați. Repararea golurilor interne ascunde o problemă mai degrabă decât rezolvarea ei.
De unde știu că un casting nu se va scurge?
Etanșeitatea la scurgeri este proiectată și controlată, nu se spera. Începe cu o simulare de umplere, continuă cu calitatea topiturii controlate și temperatura matriței și se termină cu testarea presiunii sau a scurgerilor pe piesele de producție. Inspecția cu raze X a probelor confirmă faptul că structura internă se potrivește cu intenția de proiectare.
Turnarea unui motor este un subiect care răsplătește răbdarea. Procesul, aliajul și geometria interacționează, iar o decizie luată în prima întâlnire de proiectare apare de obicei în rata deșeurilor un an mai târziu. Obțineți elementele de bază corecte, mențineți lanțul de aprovizionare scurt și controlați topirea și sculele cu egală seriozitate, iar piesele turnate își vor face treaba liniștită pe toată durata de viață a vehiculului.
Dacă doriți o a doua opinie despre o piesă pe care o dezvoltați, trimiteți-ne desenul. O scurtă conversație despre grosimea peretelui, liniile de despărțire și stocul de prelucrare este de obicei cea mai valoroasă oră din întregul proiect.
Ultimele știri
Aflați mai multe despre Știrile din industrie
-
07
Sep
 Turnarea sub presiune în industria auto: alegerea aliajelor, toleranțe și selecția OEMUn lider de program auto ne-a trimis odată cutii de transmisie care nu reușeau să nu reușească testele de scurgere. Grosimea peretelui s-a deplasat, a apărut porozitatea, iar linia de producție ...
-
14
Jul
Un ghid cuprinzător pentru piesele turnate sub presiune: procese, materiale și aplicațiiPiesele de turnare sub presiune sunt componente metalice produse prin forțarea metalului topit, de obicei aluminiu, zinc sau magneziu, într-o matriță de oțel reutilizabilă la presiune ridica... -
28
Sep
Aliaj de zinc Zamak 3: proprietăți, aplicații de turnare sub presiune și ghid de selecție pentru OEMAtunci când o piesă metalică necesită geometrie complexă, toleranțe strânse și un finisaj bun al suprafeței la un cost rezonabil, Zamak 3 este adesea materialul la care inginerii se adresează pr... -
16
Nov
Turnarea sub presiune magneziu vs aluminiu: un ghid practic pentru echipele de proiectareÎntrebați zece ingineri ce separă magneziul de aluminiu și veți obține de obicei zece variante ale acelorași trei cuvinte: greutate, cost, coroziune. Toate trei contează, dar niciunul dintre ei ...
Indiferent dacă sunteți cumpărător sau partener de dezvoltare, ne angajăm să vă oferim o soluție de încredere.
LINK-URI PRODUSE
- Produse din aliaje de aluminiu
- Produse de turnare sub presiune din aliaj de zinc
- Produse de turnare sub presiune din aliaj de magneziu
Mobil
Serviciul Clienți
LINK-URI RAPIDE
PUNEȚI O CITATE
CONTACTATI-NE
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Drepturi de autor © Zhejiang Debang Intelligent Technology Co., Ltd. Toate drepturile rezervate.
 Producători de turnare sub presiune OEM/ODM