

Turnarea sub presiune magneziu vs aluminiu: un ghid practic pentru echipele de proiectare
 2026.11.16
 Știri din industrie
Întrebați zece ingineri ce separă magneziul de aluminiu și veți obține de obicei zece variante ale acelorași trei cuvinte: greutate, cost, coroziune. Toate trei contează, dar niciunul dintre ei nu decide singur un proiect. În camera noastră de scule din Beilun, Ningbo, tăiem matrițe pentru ambele metale din 1991, iar conversația care rezolvă problema este aproape niciodată despre metal în abstract. Este vorba despre partea: cât de subțiri trebuie să fie pereții, cât de rigid trebuie să rămână suportul, cum arată stiva de elemente de fixare și cum își petrece componenta următorii zece ani din viață.
Acest ghid este versiunea acelei conversații pe care o avem de obicei cu echipele de proiectare și aprovizionare înainte de emiterea unei cotații. Nu este o prelegere de metalurgie. Este o comparație practică a celor două aliaje ușoare, așa cum se comportă într-o celulă de turnare sub presiune, într-un dispozitiv de prelucrare și pe teren.
Răspunsul scurt, înainte de a intra în detalii
Dacă ar trebui să comprimăm douăzeci de ani de citare în două propoziții, ar citi astfel:
Aluminiul este implicit mai sigur când rigiditatea, planeitatea, conductibilitatea termică, rezistența la coroziune și un lanț de aprovizionare matur au mai multă greutate decât ultimele câteva grame. Este îngăduitor de proiectat, ușor de anodizat și aproape fiecare proces secundar din industrie este construit în jurul acestuia.
Magneziul devine grav când masa este constrângerea care nu poate fi schimbată, piesa este cu pereți subțiri și bine protejată, iar volumul anual este suficient de mare pentru a justifica un proces dedicat. Nu este un înlocuitor drop-in; este o filozofie de design diferită.
Restul acestui articol explică de unde provin acele două afirmații și de unde încep să se destrame.
Magneziu vs aluminiu dintr-o privire
Tabelul de mai jos adună cifrele care apar cel mai des în revizuirile proiectelor. Tratați-le ca valori orientative pentru cele mai comune clase de turnare sub presiune, nu ca proprietăți garantate pentru un aliaj specific sau tratament termic.
| Proprietate | Aluminiu (tip A380) | Magneziu (tip AZ91) |
|---|---|---|
| Densitatea | cca. 2,7 g/cm³ | cca. 1,81 g/cm³ |
| Ruta obișnuită de turnare | Camera rece | Camera fierbinte este comună |
| Rezistenta la tractiune | cca. 320 MPa | cca. 230 MPa |
| Rezistenta la curgere | cca. 160 MPa | cca. 150 MPa |
| Alungirea | cca. 3% | cca. 3% |
| Modulul elastic | cca. 70 GPa | cca. 45 GPa |
| Conductivitate termică | cca. 96 W/m·K | cca. 51 W/m·K |
| Perete minim tipic | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Mori viata | Linia de bază | Adesea mai mult, mai puțină lipire |
| Comportament la coroziune | Oxid de auto-pasivizare | Necesită acoperire și izolare |
| Finisaj comun | Anodizare, cromare, vopsea pulbere | Cromare, e-coat, strat pulbere |
| Prelucrare | Bun | Foarte bine, risc de incendiu cu cip |
| Pretul metalului | Linia de bază per kg | Mai mare pe kg, adesea mai mică pe litru de metal |
Citiți repede tabelul și magneziul pare că câștigă în masă și pierde în orice altceva. Acest lucru este aproximativ corect și, de asemenea, acesta este motivul pentru care atât de multe proiecte „vom trece doar la magneziu” se blochează. Partea interesantă este în margini.
Greutate și rigiditate: de ce cu 33% mai ușor devine rareori cu 33% mai ușor
Magneziul este cu aproximativ o treime mai ușor decât aluminiul pentru același volum. Acesta este un avantaj real și repetabil și este motivul pentru care magneziul a rezistat în dispozitivele portabile, tablourile de bord și carcasele cu pereți subțiri, unde grosimea peretelui este determinată de limitele de turnare, mai degrabă decât de sarcină.
Capcana apare în momentul în care piesa trebuie să aibă o formă. Modulul de elasticitate al magneziului este de aproximativ 45 GPa față de aproximativ 70 pentru aluminiu, astfel încât un fascicul de magneziu cu geometrie identică deviază din nou aproximativ jumătate din mult mai mult sub aceeași sarcină. Pentru a recupera rigiditatea, designerul îngroașă pereții sau adaugă nervuri, iar fiecare gram adăugat înapoi mănâncă în economisire.
Masa de acelasi volum
100
Masa de magneziu
67
Rigiditate, aceeași geometrie
64
Conductivitate termică
53
Aluminiu = 100 pe fiecare rând. Doar rapoarte orientative, bazate pe clasele tipice de tip A380 și AZ91.
În practică, o conversie de magneziu bine executată oferă, de obicei, ceva în regiunea de 20 până la 30% reducere a masei, mai degrabă decât titlul de o treime. Pe o carcasă de 400 de grame, care este încă 80 până la 120 de grame, ceea ce merită să fie avut într-un vehicul. Pe o paranteză de 40 de grame este o eroare de rotunjire, iar costul suplimentar de inginerie este greu de justificat.
Comportament în interiorul celulei de turnare sub presiune
Aceasta este partea din comparație care apare rar în fișele de date ale materialelor și este locul în care se iau de fapt deciziile privind sculele.
Fluiditate și grosime minimă a peretelui
Magneziul topit curge bine și eliberează căldură rapid, ceea ce permite secțiuni vizibil mai subțiri decât aluminiul în aceeași geometrie. Un perete care se stabilizează la 1,2 mm în aluminiu poate rula convingător la 0,8 mm în magneziu. Pentru o echipă de design care urmărește o înveliș cosmetică subțire, această diferență poate conta mai mult decât cifra densității în sine.
Durata de viață a matriței și sarcina termică
Aluminiul este agresiv din punct de vedere chimic față de oțelul matriță. Aluminiul topit dizolvă fierul, favorizează lipirea și erodează treptat cavitatea, mai ales la temperatură ridicată în secțiuni grele. Magneziul este mai blând în acest sens, iar durata de viață a matriței în producția de magneziu este adesea mai lungă, ceea ce îmbunătățește costul amortizat al sculelor pe piesă. Avertismentul este oboseala termică: temperatura de turnare mai scăzută a magneziului este utilă, dar matrițele de magneziu cu pereți subțiri necesită încă o răcire robustă și un management al stresului.
Topire, protecție și siguranță
Magneziul are nevoie de o atmosferă de protecție peste topitură, de obicei un amestec de gaz de acoperire care conține fluor sau un sistem de gaz alternativ, plus o manipulare disciplinată a așchiilor și a prafului. Acest lucru adaugă echipament și instruire pe care un magazin exclusiv din aluminiu nu le oferă. Orice furnizor pe care îl evaluați pentru lucrul cu magneziu ar trebui să vă poată ghida prin manipularea așchiilor, întreținerea menajului și răspunsul la incendiu fără ezitare.
Durata ciclului și randamentul
O solidificare mai rapidă înseamnă, în general, cicluri mai scurte și, la mașinile cu cameră fierbinte, o bună repetabilitate la volum mare. Contragreutatea este că manipularea deșeurilor de magneziu și a curelelor necesită mai multă grijă, iar un magazin care amestecă ambele metale trebuie să le țină strict separate pentru a evita contaminarea în topitură.
Coroziune, finisare și problema de fixare din oțel
Aluminiul se protejează singur. Un strat de oxid subțire, cu auto-vindecare, se formează în câteva minute de la expunere și menține suprafața stabilă într-o gamă largă de medii. Încă se poate coroda în prezența clorurilor sau atunci când este cuplat la oțel, dar modul de defecțiune este mai lent și mai previzibil.
Magneziul este cel mai puțin nobil dintre metalele structurale, ceea ce înseamnă că atunci când este plasat lângă oțel în prezența unui electrolit, magneziul devine anodul de sacrificiu. O carcasă de magneziu fixată cu șuruburi pe un suport de oțel și expusă la sarea rutieră se va coroda la element de fixare, nu în mijlocul piesei. Aceasta este o problemă care se poate rezolva, dar trebuie să fie proiectată, nu testată ulterior:
- Izolați interfețele metalice diferite cu șaibe acoperite, inserții din plastic sau îmbinări etanșe.
- Specificați un sistem de acoperire adecvat: conversie cromat plus e-coat, vopsea pulbere sau un ciclu de vopsea umedă cu acoperire completă a marginilor.
- Evitați buzunarele și crăpăturile care rețin apă; drenajul contează mai mult decât finisajul general al suprafeței.
- Păstrați perechile galvanice în afara designului atunci când este posibil, mai degrabă decât să vă bazați pentru totdeauna pe integritatea acoperirii.
- Așteptați-vă ca testarea cu pulverizare salină să fie un pas de validare a designului, nu o formalitate.
Pentru aplicații interioare, uscate sau bine sigilate, nimic din toate acestea nu este dramatic. Pentru o parte adiacentă șasiului expusă la tratarea drumurilor de iarnă, acesta este cel mai mare motiv pentru care proiectele de magneziu eșuează în domeniu.
Cost: pe kilogram este lentila greșită
Cumpărătorii compară adesea cele două metale la prețul metalului pe kilogram, iar magneziul pierde de obicei această comparație. Inginerii le compară cu costul pe piesă, iar imaginea este mult mai puțin unilaterală, deoarece magneziul vă cumpără mai mult volum pe kilogram și, în părțile cu pereți subțiri, mai puțin material în general.
| Factorul de costuri | Aluminiu | magneziu | Efect practic |
|---|---|---|---|
| Pretul metalului per kg | 1.00 | 1.30 – 1.45 | Favorizează aluminiul |
| Pretul metalului per unit volume | 1.00 | 0,85 – 0,95 | În linii mari neutru până la ușor favorabil |
| Masa părții pentru funcția echivalentă | 1.00 | 0,70 – 0,80 | Favorizează magneziul |
| Amortizarea sculelor | 1.00 | 0,85 – 1,00 | Favorizează ușor magneziul |
| Acoperire și izolare | 1.00 | 1.15 – 1.40 | Favorizează aluminiul |
| Prelucrare time | 1.00 | 0,75 – 0,95 | Favorizează ușor magneziul |
| Costul general de proces și siguranță | 1.00 | 1.10 – 1.30 | Favorizează aluminiul |
Concluzia sinceră este că cele două metale ajung într-o bandă de cost similară pentru multe piese, iar câștigătorul este decis în funcție de volum, de cât de mult finisare are nevoie piesa și de dacă economisirea de masă are un preț atașat în programul dumneavoastră.
Acolo unde aluminiul își câștigă locul
Majoritatea pieselor turnate care părăsesc fabrica noastră sunt din aluminiu și nu este un accident al istoriei. Este pur și simplu materialul care satisface cel mai mare număr de cerințe simultan.
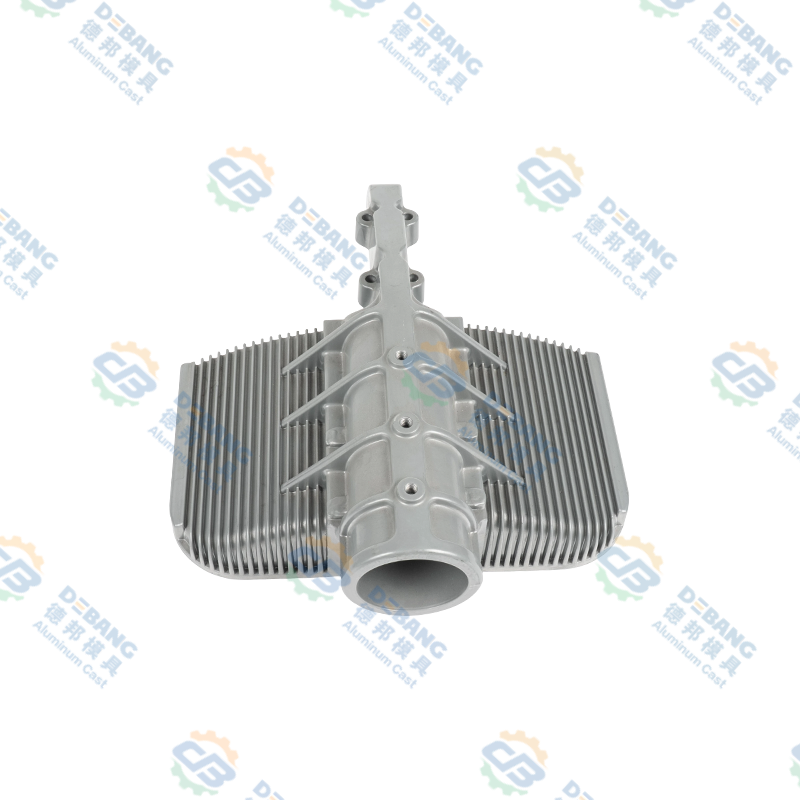
Managementul termic este cel mai clar exemplu. Radiatoarele de iluminare trăiesc sau mor din cauza conductivității termice, iar aluminiul de aproximativ 96 W/m·K față de aproximativ 51 de magneziu face ca alegerea să fie simplă pentru orice modul LED cu căldură reală pentru a se muta.
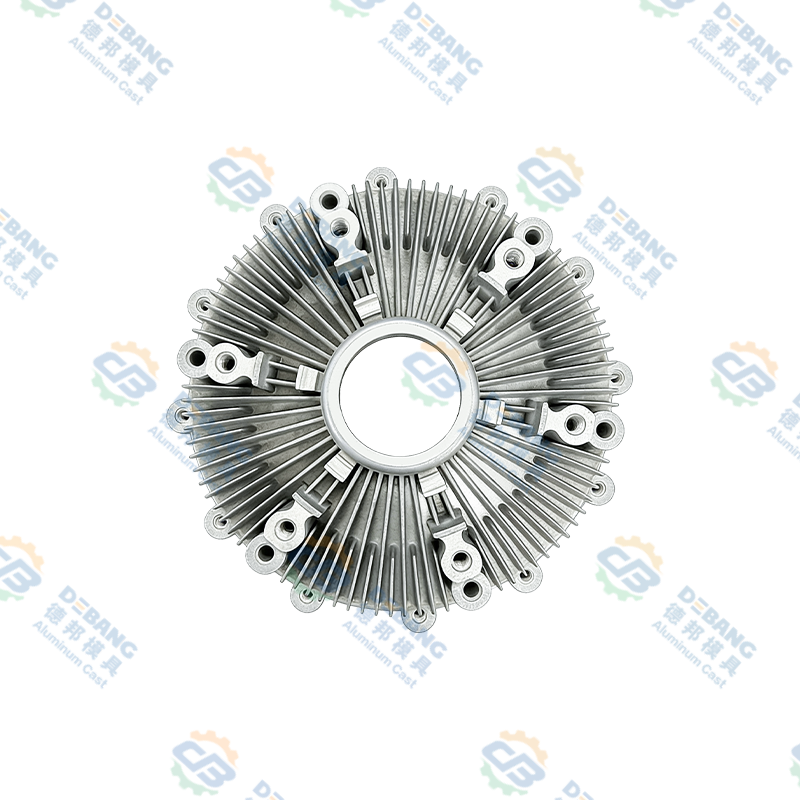
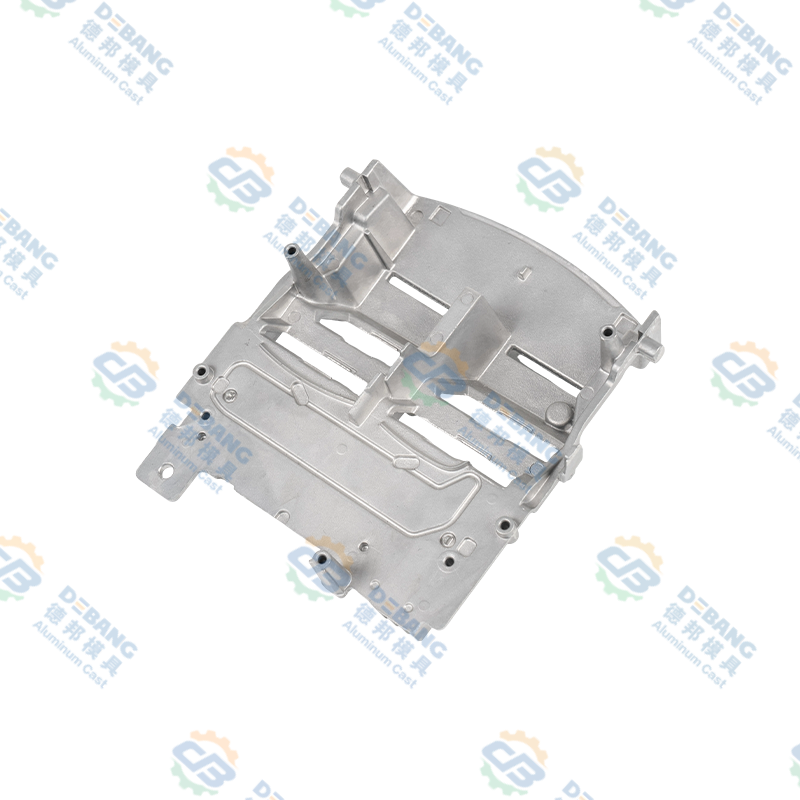 Radiator de iluminat auto din aliaj de aluminiu pentru module LED Radiator din aluminiu turnat sub presiune pentru iluminarea cu LED-uri auto, cu aripioare dense, canale de flux de aer și nervuri de întărire pentru o disipare eficientă a căldurii. Vizualizare produs →
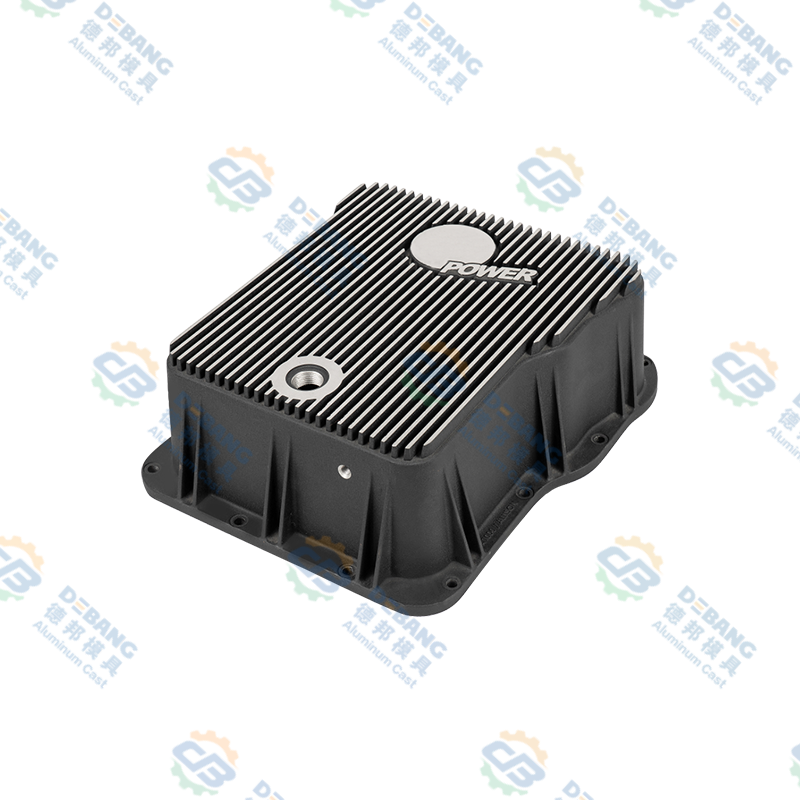
Capacele structurale și părțile care rețin fluidul spun o poveste similară. Vasele de transmisie au nevoie de planeitate, rigiditate și fețe de etanșare fiabile, iar aluminiul oferă designerilor o marjă mai mare pentru toate trei fără a adăuga material.
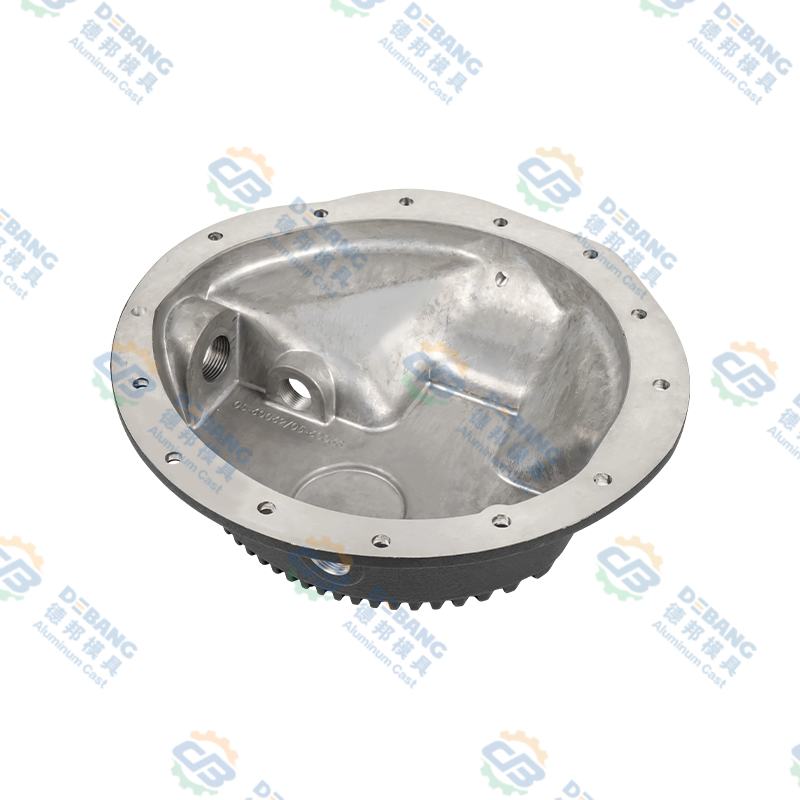 Tavi de transmisie turnate sub presiune din aluminiu pentru aplicații auto Tavă de transmisie din aluminiu turnat sub presiune de înaltă rezistență, cu filete prelucrate cu precizie, rezistență la coroziune și un finisaj mat rezistent la zgârieturi pentru uz auto. Vizualizare produs →
Dincolo de acestea, motivele de zi cu zi pentru care domină aluminiul sunt lipsite de farmec, dar decisive:
- Anodizarea conferă o suprafață dură, decorativă și izolatoare electric, pe care magneziul nu o poate egala fără procese speciale.
- Planeitatea și stabilitatea dimensională după prelucrare sunt mai ușor de ținut pe panouri mari și subțiri.
- Fixarea pe oțel este mult mai îngăduitoare atunci când izolarea este imperfectă.
- Fiecare furnizor de prelucrare, sudare și asamblare din lanț este configurat pentru aceasta.
Dacă programul dumneavoastră este devreme și cerințele sunt largi, aluminiul este de obicei calea cu risc mai mic. Am colectat imaginea mai amplă a procesului într-o prezentare tehnică separată a componente din aluminiu turnat sub presiune , care este o următoare lectură rezonabilă dacă încă modelați piesa.
Acolo unde magneziul își câștigă locul
Magneziul câștigă într-un set mai îngust, dar în creștere de carcase: carcase cu pereți subțiri, spate pentru afișaj, corpuri de echipamente portabile și părți în care întregul design este construit în jurul masei de ras dintr-o structură care este deja optimizată. Comportamentul său de amortizare este, de asemenea, cu adevărat util în suporturi și capace care altfel ar suna sau ar transmite vibrații.
Propria noastră linie de magneziu se află alături de familiile de aluminiu și zinc, mai degrabă decât să le înlocuiască, ceea ce reflectă modul în care clienții cumpără efectiv. Un singur program poate folosi aluminiu pentru radiator, magneziu pentru carcasă și zinc pentru un zăvor mic de precizie, toate de la același furnizor de scule.
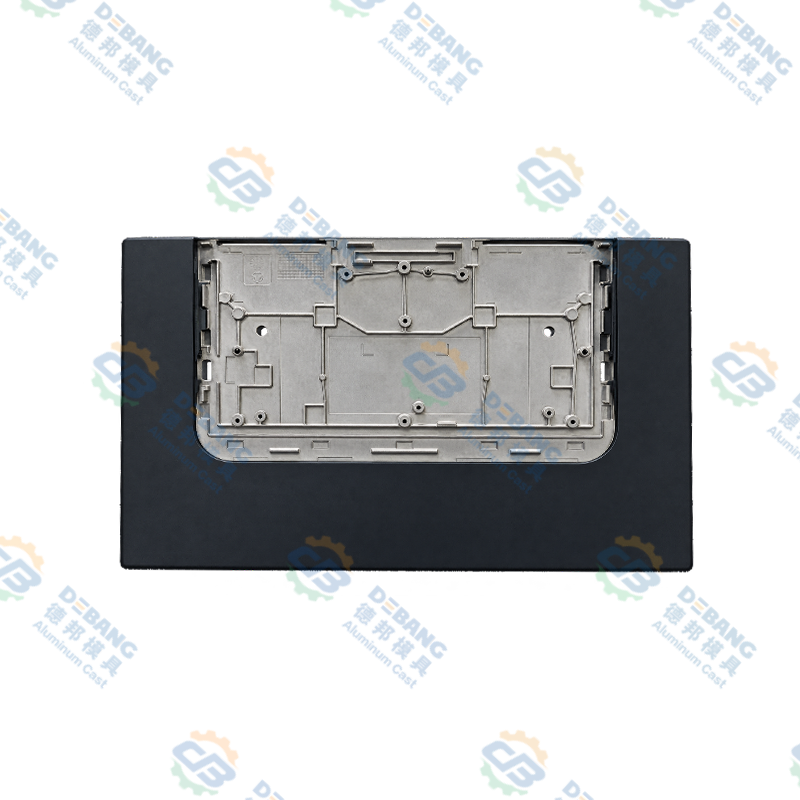 Componente structurale turnate sub presiune din aliaj de magneziu personalizate Gamă de suporturi, suporturi, cadre și suporturi personalizate din magneziu turnat sub presiune pentru modulele de iluminare de fundal a afișajului, ansamblurile cu ecran dublu și grupurile de instrumente ale vehiculului. Vizualizare produs →
Condițiile pe care le căutăm înainte de a recomanda magneziul sunt consistente: o țintă de masă care nu poate fi îndeplinită altfel, pereți suficient de subțiri pentru a exploata fluiditatea, un mediu uscat sau bine etanșat, o specificație de acoperire scrisă din timp și un volum anual care transportă procesul peste cap.
O cale de decizie pe care o poți folosi într-o parte reală
Când un client ne aduce o piesă și ne întreabă ce metal să folosim, aceasta este, aproximativ, secvența pe care o parcurgem împreună.
- Definiți constrângerea care este de fapt obligatorie: masă, rigiditate, performanță termică, etanșare sau cost. De obicei, una dintre acestea domină, iar celelalte sunt negociabile.
- Verificați grosimea peretelui de care are nevoie designul. Dacă este sub aproximativ 1 mm pe suprafețe mari, magneziul devine atractiv; dacă este gros și structural, modulul aluminiului contează mai mult.
- Harta mediul. Pulverizarea cu sare, umiditatea, chimicalele rutiere și cuplurile galvanice decid dacă magneziul este realist.
- Estimați cu onestitate economisirea de masă, inclusiv nervurile și grosimea adăugată înapoi pentru a recupera rigiditatea. Un număr sub aproximativ 15 la sută plătește rar pentru schimbare.
- Scrieți specificația de finisare înainte de înghețarea designului sculei. Acoperirile aplicate ulterior unei geometrii care captează apa sunt o economie falsă.
- Rulați o unealtă mică sau un prototip prelucrat înainte de a vă angaja la unelte de producție și includeți stiva de asamblare în acea încercare, nu doar turnarea.
Cum încercăm un material înainte de a ne angaja la scule
Deciziile materiale sunt ieftine pe hârtie și scumpe în oțel. Obiceiul nostru este să prototipăm mai întâi caracteristicile dificile: peretele subțire care îngrijorează pe toată lumea, șef care trebuie să ia un fir, fața de etanșare care trebuie să rămână plată după prelucrare. Preferăm să petrecem două săptămâni demonstrând că un perete de 0,8 mm se umple fiabil decât să îl descoperim după tăierea matriței.
Pe tot parcursul procesului, aceleași discipline se aplică ambelor metale: parametrii de proces documentați, rapoarte dimensionale față de desen și un plan clar de inspecție convenit înainte de prima împușcare. Modul în care conducem acea parte a lucrării este descris pe pagina noastră pagina de calitate și este aceeași rutină dacă aliajul este aluminiu, magneziu sau zinc.
Ceea ce am respinge cu grijă este ideea că alegerea materialului este o întrebare pur tehnică. Este si una comerciala. O piesă de magneziu care economisește 90 de grame, dar adaugă o etapă de acoperire, o nouă stivă de elemente de fixare și o calificare a unui al doilea furnizor poate fi totuși răspunsul corect, dar numai dacă ținta de masă merită cu adevărat acel lanț de consecințe.
Întrebări frecvente
Este magneziul mai puternic decât aluminiul?
Nu în termeni absoluti. Calitățile tipice de magneziu turnat sub presiune au o rezistență la tracțiune mai mică decât aliajele obișnuite de turnare sub presiune din aluminiu, deși raportul lor rezistență-greutate este competitiv, deoarece sunt mult mai ușoare. Magneziul este, de asemenea, mai puțin rigid, motiv pentru care mai degrabă rigiditatea decât rezistența guvernează designul.
Care este mai ieftin pe piesă finită?
Depinde de parte, dar adesea aterizează într-o bandă similară. Magneziul costă mai mult pe kilogram, oferind în același timp mai mult volum pe kilogram și poate reduce timpul de prelucrare și poate prelungi durata de viață a matriței. Față de aceasta, acoperirea, izolarea și cheltuielile generale de proces adaugă costuri. Rulați comparația pe un design real, mai degrabă decât pe prețurile metalelor.
O piesă existentă din aluminiu poate fi pur și simplu schimbată la magneziu?
Rareori fără reproiectare. Grosimea peretelui, aspectul nervurilor, tirajul, poziția porții și stiva de elemente de fixare trebuie revizuite. De obicei, protecția împotriva coroziunii trebuie specificată de la zero. Un schimb direct de material este cel mai comun mod în care conversiile de magneziu dezamăgesc.
Are nevoie întotdeauna de magneziu un strat special?
Pentru orice parte expusă la umiditate, sare sau metale diferite, da, planificați un sistem de acoperire plus izolare galvanică. Pentru componentele interioare etanșate, cerințele sunt mai ușoare, dar totuși nu am lăsa niciodată magneziul gol acolo unde este posibilă condensul.
Ce metal ar trebui să aleg pentru un radiator sau carcasă termică?
Aluminiu, în aproape toate cazurile. Conductivitatea sa termică este aproximativ dublă față de cea a magneziului obișnuit pentru turnarea sub presiune, iar răspândirea căldurii contează mai mult de câteva grame de masă în majoritatea modelelor termice.
Este sigur de specificat turnarea sub presiune cu magneziu?
Da, cu un furnizor care o tratează corespunzător. Magneziul topit și praful fin de magneziu necesită practici specifice de manipulare, atmosfere de protecție și disciplină de menaj. Aceasta este o întrebare privind calificarea furnizorului și este corectă să o întrebați direct în timpul unei vizite la fabrică.
Ultimele știri
Aflați mai multe despre Știrile din industrie
-
02
Nov
 Design HPDC: Un ghid practic pentru proiectarea matrițelor de turnare sub presiune de înaltă presiuneTurnarea sub presiune de înaltă presiune are reputația de proces de formă aproape netă, ceea ce face să sune ca și cum cea mai mare parte a muncii reale se petrece în interiorul mașinii. În real...
-
02
Sep
Turnare sub presiune magneziu vs aluminiu: comparație de densitate, rezistență, cost și aplicațieUn inginer OEM care revizuiește o nouă componentă a unui vehicul electric ajunge la o răscruce familiară: această carcasă ar trebui să fie din magneziu sau aluminiu? Răspunsul nu este niciodată ... -
28
Sep
Aliaj de zinc Zamak 3: proprietăți, aplicații de turnare sub presiune și ghid de selecție pentru OEMAtunci când o piesă metalică necesită geometrie complexă, toleranțe strânse și un finisaj bun al suprafeței la un cost rezonabil, Zamak 3 este adesea materialul la care inginerii se adresează pr... -
19
Oct
Aluminiu turnat sub presiune pentru automobile: un ghid practic pentru aliaje, piese și calitateTurnarea sub presiune a aluminiului este unul dintre calii de lucru liniştiţi ai automobilului modern. Priviți în spatele unui far sau sub capotă și veți găsi piese din aluminiu turnat care fac ...
Indiferent dacă sunteți cumpărător sau partener de dezvoltare, ne angajăm să vă oferim o soluție de încredere.
LINK-URI PRODUSE
- Produse din aliaje de aluminiu
- Produse de turnare sub presiune din aliaj de zinc
- Produse de turnare sub presiune din aliaj de magneziu
Mobil
Serviciul Clienți
LINK-URI RAPIDE
PUNEȚI O CITATE
CONTACTATI-NE
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Drepturi de autor © Zhejiang Debang Intelligent Technology Co., Ltd. Toate drepturile rezervate.
 Producători de turnare sub presiune OEM/ODM