

Turnarea sub presiune în industria auto: alegerea aliajelor, toleranțe și selecția OEM
 2026.09.07
 Știri din industrie
Un lider de program auto ne-a trimis odată cutii de transmisie care nu reușeau să nu reușească testele de scurgere. Grosimea peretelui s-a deplasat, a apărut porozitatea, iar linia de producție s-a oprit de două ori pe săptămână. Remedierea nu a fost o actualizare costisitoare a materialelor; a fost un partener de turnare sub presiune care a controlat sculele, parametrii procesului și inspecția de la început. Atunci când o componentă necesită geometrie repetabilă, volum mare și formă aproape netă, turnarea sub presiune în industria auto este procesul care o oferă, iar succesul său depinde de cine controlează matrița.
De ce turnarea sub presiune ocupă un loc central în piesele auto
Turnarea sub presiune injectează metalul topit într-o matriță de oțel întărit la presiune înaltă, de obicei între 1.500 și 25.000 psi, producând forme complexe cu toleranțe strânse într-o singură etapă. Pentru aplicațiile auto, asta înseamnă că piese turnate pot include pereți subțiri, canale de răcire, boturi și puncte de montare fără operațiuni de prelucrare separate.
Trei factori fac procesul dificil de înlocuit în producția de vehicule. În primul rând, capacitatea de forma aproape a rețelei reduce risipa de material și orele de prelucrare. În al doilea rând, timpii de ciclu sunt suficient de scurti pentru a suporta programe cu volum mare. În al treilea rând, flexibilitatea de proiectare permite inginerilor să consolideze mai multe componente într-o singură turnare, ceea ce simplifică asamblarea și reduce greutatea.
- Secțiunile de perete pot fi menținute la 1,5 până la 3,0 mm în aluminiu cu un design adecvat al matriței.
- Repetabilitate dimensională sprijină asamblarea robotizată și controlul strict al stivuirii.
- Reciclabilitatea aluminiului și magneziului se potrivește obiectivelor de sustenabilitate ale industriei auto.
Arhitecturile vehiculelor electrice au crescut cererea de turnare sub presiune din aluminiu în carcasele bateriilor, carcasele motoarelor și cadrele structurale. Industria explorează, de asemenea, turnarea sub presiune integrată, uneori numită megaturnare, pentru a forma secțiuni mari ale corpului dintr-o singură piesă. În timp ce acele piese turnate mari fac titluri, beneficiul de zi cu zi este mai simplu: componente fiabile în sistemul de răcire, ansamblul ștergătoarelor și transmisie, unde defecțiunea înseamnă timp de nefuncționare.
Aluminiu, zinc sau magneziu: care aliaj se potrivește piesei dvs. auto
Înainte de aprobarea oricărui design al matriței, alegerea aliajului determină durata de viață a sculelor, timpul ciclului, greutatea părții și costul. În cele mai multe cazuri, decizia se rezumă dacă aveți nevoie de capacitate portantă, mici detalii complicate sau cea mai ușoară parte posibilă.
| Aliaj | Densitate (g/cm³) | Limita de curgere tipică (MPa) | Utilizări comune pentru automobile |
|---|---|---|---|
| Aluminiu (A380/ADC12) | 2.7 | 150-170 | Piese turnate pentru motor, tigăi de transmisie, radiatoare, carcase structurale |
| Zinc (Zamak 3) | 6.6 | 200-220 | Brațe ștergătoare, console mici, mecanisme de blocare, piese mici și complicate |
| Magneziu (AZ91D) | 1.8 | 140-160 | Cadre coloană de direcție, ornamente interioare, carcase ușoare |
Aluminiul este alegerea implicită pentru piesele structurale și termice auto, deoarece echilibrează rezistența, rezistența la coroziune și greutatea la un cost acceptabil. Aliajele de zinc strălucesc atunci când geometria este mică, complexă și necesită un finisaj excelent al suprafeței și pereți subțiri. Magneziul oferă cea mai ușoară soluție, dar necesită o acoperire atentă și alegeri de asamblare pentru a gestiona coroziunea într-un mediu vehicul.
Componente auto turnate sub presiune pe tot vehiculul
Sisteme de management termic și de iluminat
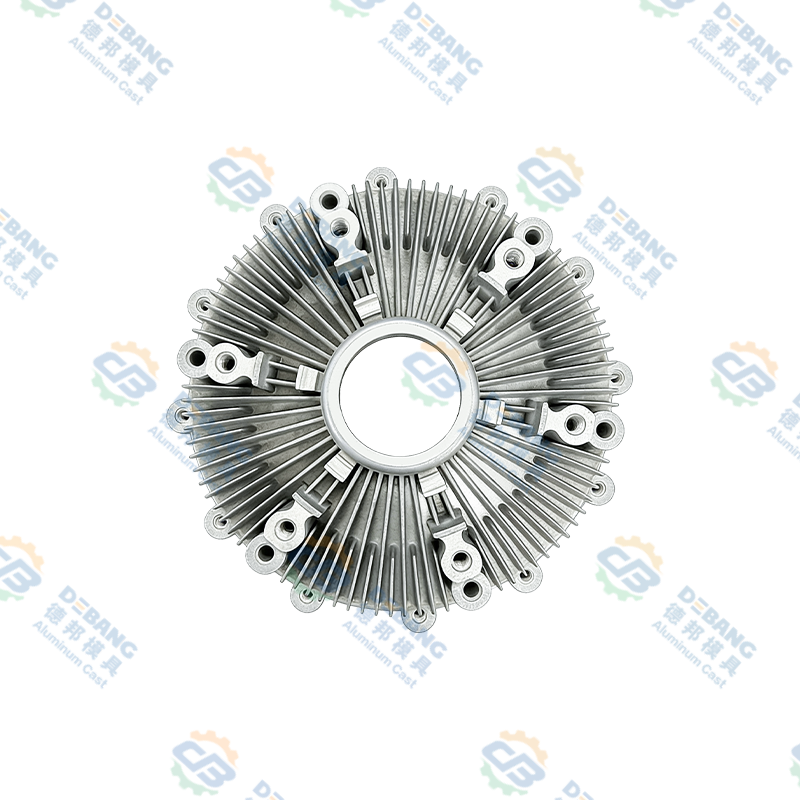
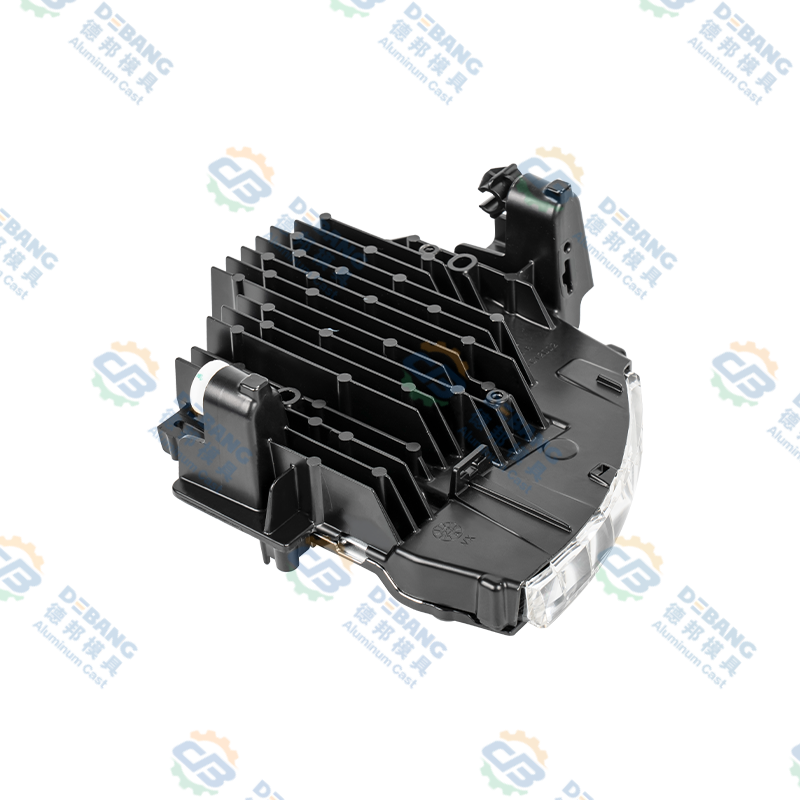
Rețelele de iluminat și modulele cu LED-uri generează căldură care trebuie atrasă pentru a proteja componentele electronice și pentru a menține puterea de lumină. Un radiator din aluminiu oferă o conductivitate termică bună și poate fi turnat cu aripioare sau canale interne pentru a crește suprafața. În ansamblurile farurilor cu LED, radiatorul este, de asemenea, un element structural care ține lentila și carcasa în aliniere, astfel încât acuratețea dimensională contează la fel de mult ca și transferul de căldură.
 Radiator din aliaj de aluminiu turnat sub presiune pentru iluminatul auto Acest radiator este proiectat pentru ansambluri de faruri cu LED, combinând managementul termic cu suportul structural. Aripioarele și canalele sale turnate maximizează răcirea, menținând în același timp alinierea lentilelor pentru o performanță fiabilă. Vizualizare produs →
Sisteme de ștergător și mecanisme exterioare
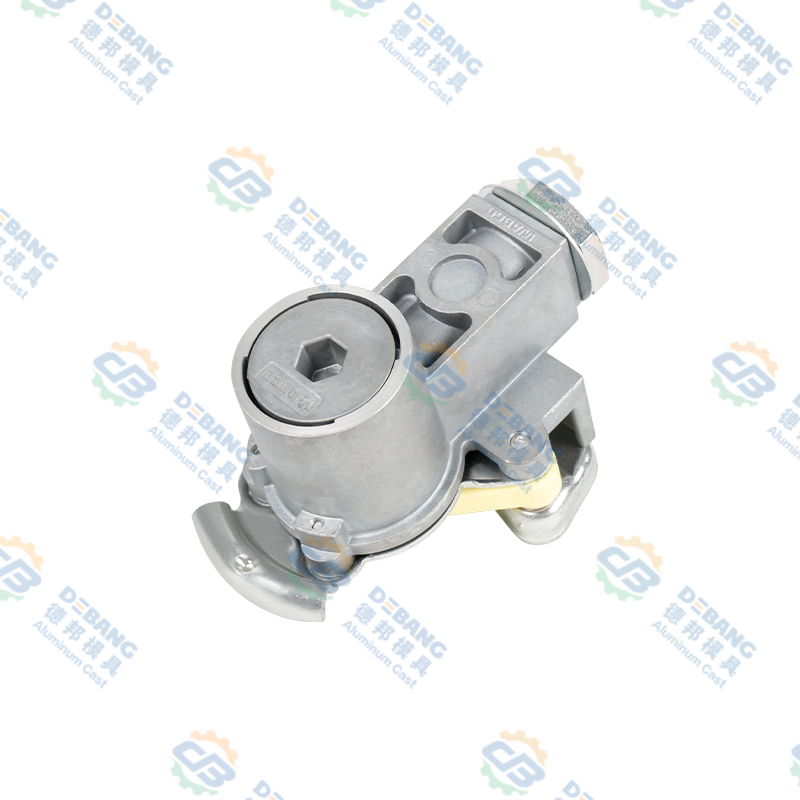
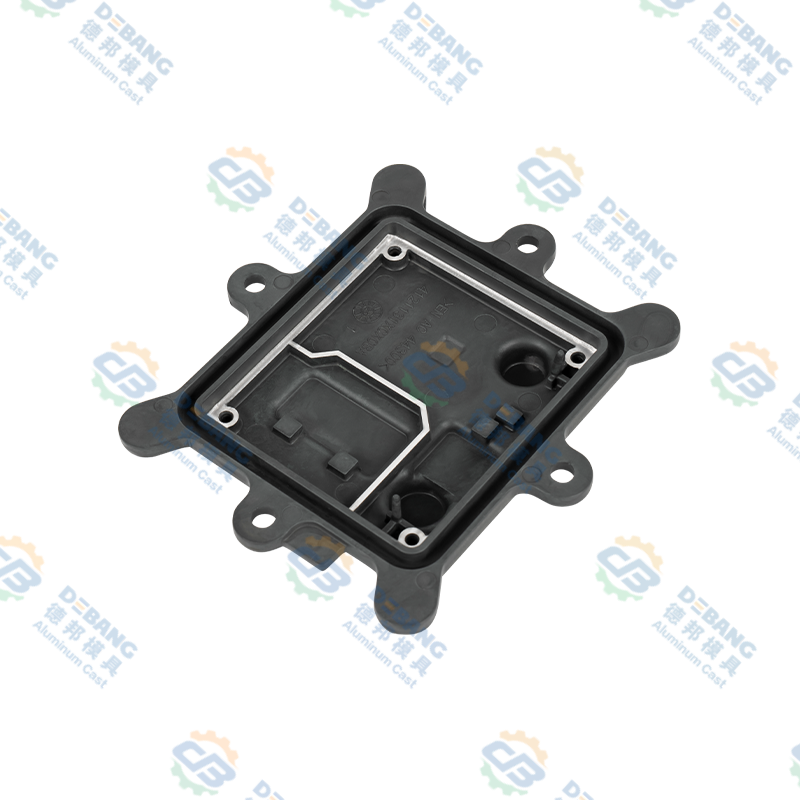
Motoarele ștergătoarelor, brațele ștergătoarelor și carcasele lor se confruntă cu vibrații, umiditate și variații de temperatură. Aliajele de zinc oferă o prelucrabilitate excelentă și pot turna detalii fine pentru componentele brațului ștergătoarelor, în timp ce turnările sub presiune din aluminiu sunt utilizate atunci când piesa are nevoie de mai multă rigiditate sau trebuie să suporte o sarcină mai grea. Carcasa motorului turnată în aluminiu menține trenul de viteze concentric și rezistent la impact, ceea ce reduce jocul și zgomotul neplăcut în legătură.
 Carcasa motorului ștergătoarelor din aluminiu turnat sub presiune pentru automobile Această carcasă este produsă prin turnare sub presiune din aluminiu pentru a asigura pereți uniformi și toleranțe strânse. Oferă rezistență la coroziune și conductivitate termică, protejând motorul de vibrații și căldură pentru o durată de viață mai lungă. Vizualizare produs →
Grup motopropulsor, transmisie și componente structurale
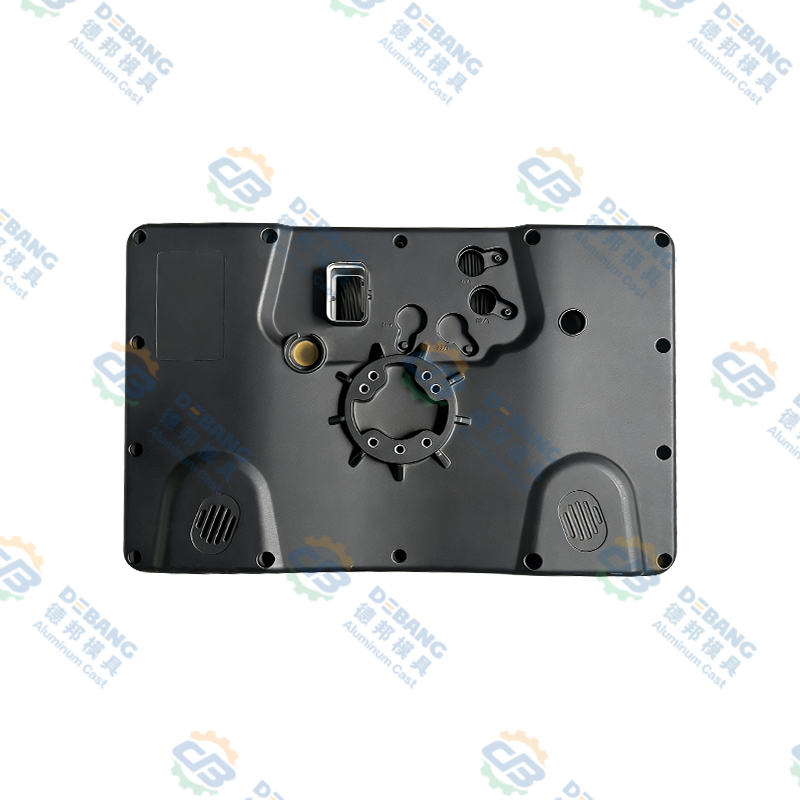
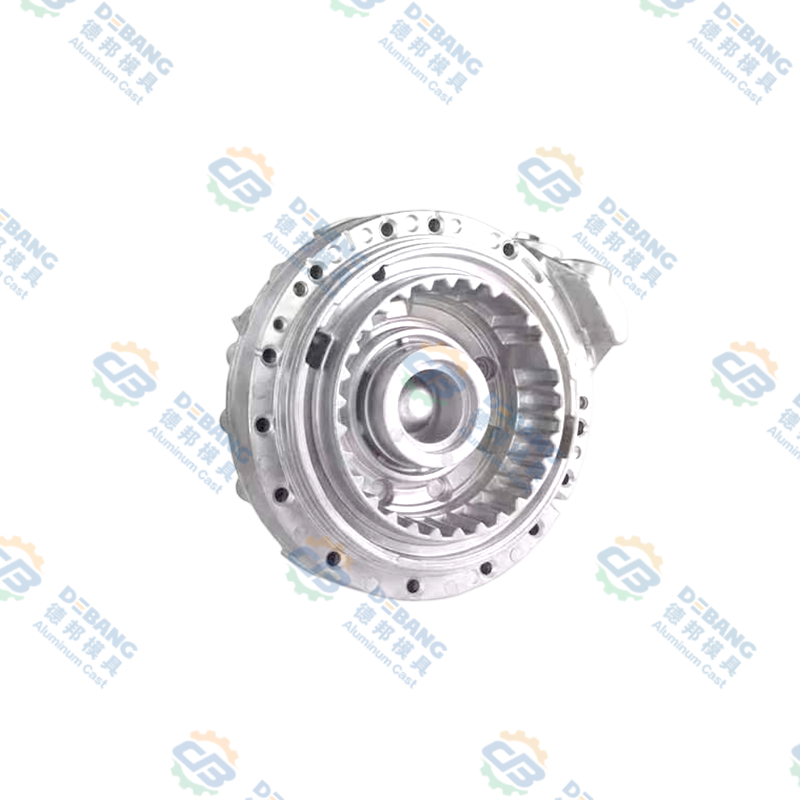
Vasele de transmisie și carcasele motorului se bazează pe turnarea sub presiune pentru a produce carcase etanșe la fluide, rezistente la presiune. Turnarea trebuie să mențină suprafețele garniturii plane în limitele de toleranță strânse pentru a preveni scurgerile. Tigăile de transmisie din aluminiu reduc greutatea în comparație cu oțelul ștanțat și pot include aripioare de răcire integrate. La vehiculele grele, componentele ambreiajului cu ulei de silicon necesită aceeași atenție la grosimea peretelui și la curățenie pentru a evita contaminarea cu ulei care modifică performanța ambreiajului.
 Tavă de transmisie din aluminiu turnat sub presiune pentru vehicul Această tavă de transmisie este realizată din aliaj de aluminiu de înaltă rezistență, oferind o etanșare etanșă la fluid și disiparea căldurii. Reduce greutatea în comparație cu oțelul și susține o răcire eficientă în condiții solicitante. Vizualizare produs →
Toleranțe și reguli de proiectare care împiedică reluări costisitoare
Fiecare dimensiune a unui desen nu este la fel de importantă. O gaură de montare care localizează un senzor poate fi ținută cu precizie, în timp ce o suprafață cosmetică are nevoie doar de un interval de rugozitate. Cele mai scumpe greșeli provin din aplicarea toleranțelor generale pentru fiecare caracteristică. O toleranță realistă de turnare sub presiune este adesea de ±0,25 până la ±0,5 mm pentru dimensiuni generale, în timp ce bofurile critice și scaunele prelucrate pot ajunge la ±0,05 până la ±0,1 mm prin operațiunile de finisare.
Mai multe reguli de proiectare evită cele mai comune probleme de producție. În primul rând, evitați pereții groși uniformi; se răcesc încet și creează porozitate de contracție. În schimb, utilizați nervuri și o tranziție continuă a peretelui. În al doilea rând, specificați unghiuri de tragere de 1 până la 2 grade pentru aluminiu și 0,5 până la 1 grad pentru zinc, astfel încât piesa să se elibereze curat din matriță. În al treilea rând, păstrați razele colțurilor de cel puțin 0,5 mm pentru a reduce concentrația de stres și uzura matriței. Când introduceți aceste reguli într-o analiză de stivuire înainte de începerea sculelor, evitați corecțiile tardive care pot întârzia programul unui vehicul.
Ce să evaluați înainte de a alege un furnizor de turnare sub presiune pentru automobile
Riscul în turnarea sub presiune auto nu este toleranța la turnare în sine; este lipsa de control în amonte. Un furnizor care conduce doar o mașină va produce piese care se deplasează. Un furnizor care proiectează și deține matrița, controlează răcirea și menține un plan de calitate documentat vă va oferi repetabilitate pe tot parcursul programului.
- Capacitate de proiectare a matriței: aspectul canalului de răcire, unghiuri de aspirare, tranziții ale peretelui și strategie de ejectare.
- Documentația procesului: parametrii de împușcare, temperatura de topire, presiunea de injecție și jurnalele de temperatură a matriței.
- Operațiuni secundare: prelucrare, tratare a suprafeței și asamblare sub un singur acoperiș pentru a reduce riscul lanțului de aprovizionare.
- Sistem de calitate: metode de inspectie , rapoartele din primul articol și prevenirea defectelor.
- Parteneriat pe termen lung: suport ingineresc în timpul modificărilor de proiectare și capacitatea de accelerare a producției.
Când evaluați un furnizor, întrebați cum gestionează porozitatea în zonele structurale, cum asigură uniformitatea grosimii peretelui și cum documentează acțiunile corective după o piesă eșuată. Aceste răspunsuri contează mai mult decât un preț cotat al piesei.
Aprecierea practică pentru producătorii de automobile OEM
Turnarea sub presiune în industria auto nu este un proces unic. Este o decizie privind funcția piesei, limitele aliajului, designul matriței și sistemul de producție din spatele acesteia. Cu cât aduceți mai devreme un partener de turnare sub presiune în faza de proiectare, cu atât devine mai ușor să controlați grosimea peretelui, să evitați colțurile ascuțite și să specificați o zonă de toleranță realistă.
La Ningbo Beilun Debang Mold Technology, abordarea noastră a fost modelată de mai mult de trei decenii de deservire a programelor OEM, de la sisteme de iluminat și ștergător până la transmisie și componente ale caroseriei. Combinăm proiectarea matrițelor, fabricarea matrițelor, turnarea, prelucrarea, tratarea suprafețelor și asamblarea într-un singur lanț de inginerie. Dacă vă aflați în mijlocul validării designului sau al aprovizionării, discutați proiectul dvs. cu echipa noastră de ingineri și comparați așteptările dvs. de toleranță cu un plan de producție viabil.
Ultimele știri
Aflați mai multe despre Știrile din industrie
-
26
Oct
 Turnarea unui motor: materiale, procese și turnare sub presiune explicate pentru OEMÎntrebați zece persoane ce înseamnă turnarea unui motor și veți obține zece imagini diferite. Se vede un oală de fier topit răsturnându-se într-o matriță de nisip. O altă imagine prezintă un bra...
-
28
Sep
Aliaj de zinc Zamak 3: proprietăți, aplicații de turnare sub presiune și ghid de selecție pentru OEMAtunci când o piesă metalică necesită geometrie complexă, toleranțe strânse și un finisaj bun al suprafeței la un cost rezonabil, Zamak 3 este adesea materialul la care inginerii se adresează pr... -
16
Nov
Turnarea sub presiune magneziu vs aluminiu: un ghid practic pentru echipele de proiectareÎntrebați zece ingineri ce separă magneziul de aluminiu și veți obține de obicei zece variante ale acelorași trei cuvinte: greutate, cost, coroziune. Toate trei contează, dar niciunul dintre ei ... -
19
Oct
Aluminiu turnat sub presiune pentru automobile: un ghid practic pentru aliaje, piese și calitateTurnarea sub presiune a aluminiului este unul dintre calii de lucru liniştiţi ai automobilului modern. Priviți în spatele unui far sau sub capotă și veți găsi piese din aluminiu turnat care fac ...
Indiferent dacă sunteți cumpărător sau partener de dezvoltare, ne angajăm să vă oferim o soluție de încredere.
LINK-URI PRODUSE
- Produse din aliaje de aluminiu
- Produse de turnare sub presiune din aliaj de zinc
- Produse de turnare sub presiune din aliaj de magneziu
Mobil
Serviciul Clienți
LINK-URI RAPIDE
PUNEȚI O CITATE
CONTACTATI-NE
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: No. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, China
Drepturi de autor © Zhejiang Debang Intelligent Technology Co., Ltd. Toate drepturile rezervate.
 Producători de turnare sub presiune OEM/ODM